EVOTIG Аргонодуговая сварка

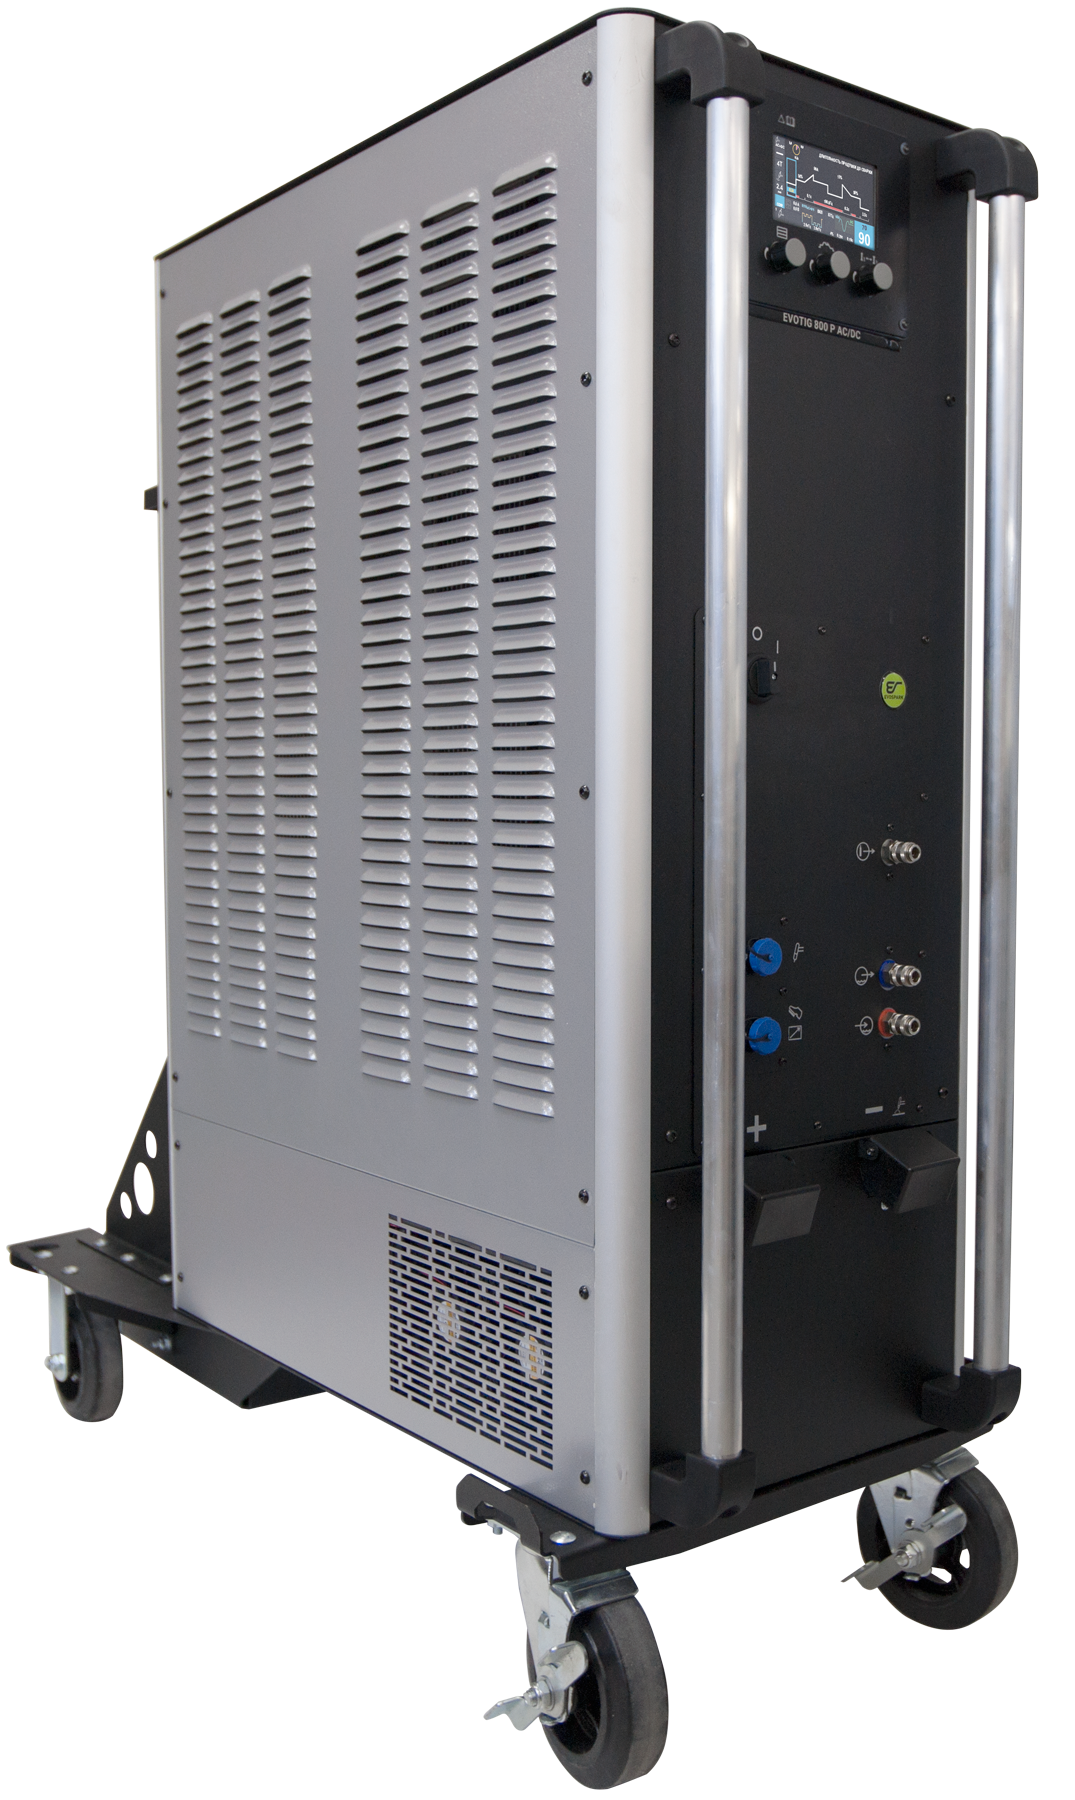
Сварочный аппарат EVOTIG — промышленный инверторный сварочный аппарат модульной конструкции с цифровым управлением для  ручной (и механизированной) дуговой сварки неплавящимся электродом в среде инертного защитного газа на постоянном и переменном / постоянном токах. EVOTIG обеспечивает высококачественную сварку стали, алюминиевых, медно-никелевые сплавов и сплавов на основе титана.

Реализуемые виды сварки:
MMA (РАД)
Ручная аргонодуговая сварка неплавящимся электродом.
TIG DC, TIG AC/DC (РД)
Сварка неплавящимся электродом в среде инертного защитного газа постоянным током.
TIG SYN (РД)
Синергетический режим сварки.
TIG CW (МАД)
Механизированная аргонодуговой сварки неплавящимся электродом с механизированной подачей холодной присадочной проволоки.
Режимы импульсной сварки:
режим ПУЛЬС
Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua.
ПУЛЬС+ВЧ режим
Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua.
ВЧ режим до 15 кГц
Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua.

Общие характеристики

Исполнение сварочных источников
сварка на постоянном токе
200 P DC
350 P DC
400 / 450 / 500 / 550 P DC
1000 P DC
> 1000 А — под заказ
сварка на переменном/постоянном токе
200 P AC/DC
350 / 400 / 450 / 500 / 550 P DC
800 P AC/DC
> 800 А — под заказ
ПВ
100% при 40℃
IP
34
39 заданий в пзу
Блок жидкостного охлаждения
Управление с пультов и педалей
Система сетевого контроля ПАК WELDWEB
Режимы импульсной сварки
пульс
ВЧ
пульс+ВЧ
Виды шва
Nonstop
Spot
Interval
Режимы управления
2Т
4Т
4Т Special
Настройки для покрытий электродов
А
Б
Ц
Р
Система контроля расхода газа
Форма волны переменного тока
синусоида
треугольник
прямоугольник
трапеция
авторежим
Hot Start
горячий старт
Arc Force
форсаж дуги
Tig AC Auto
автоматическая настройка частоты
Lift Arc
контактный поджиг дуги
HF
плавный высококачественный поджиг

Исполнение источников тока

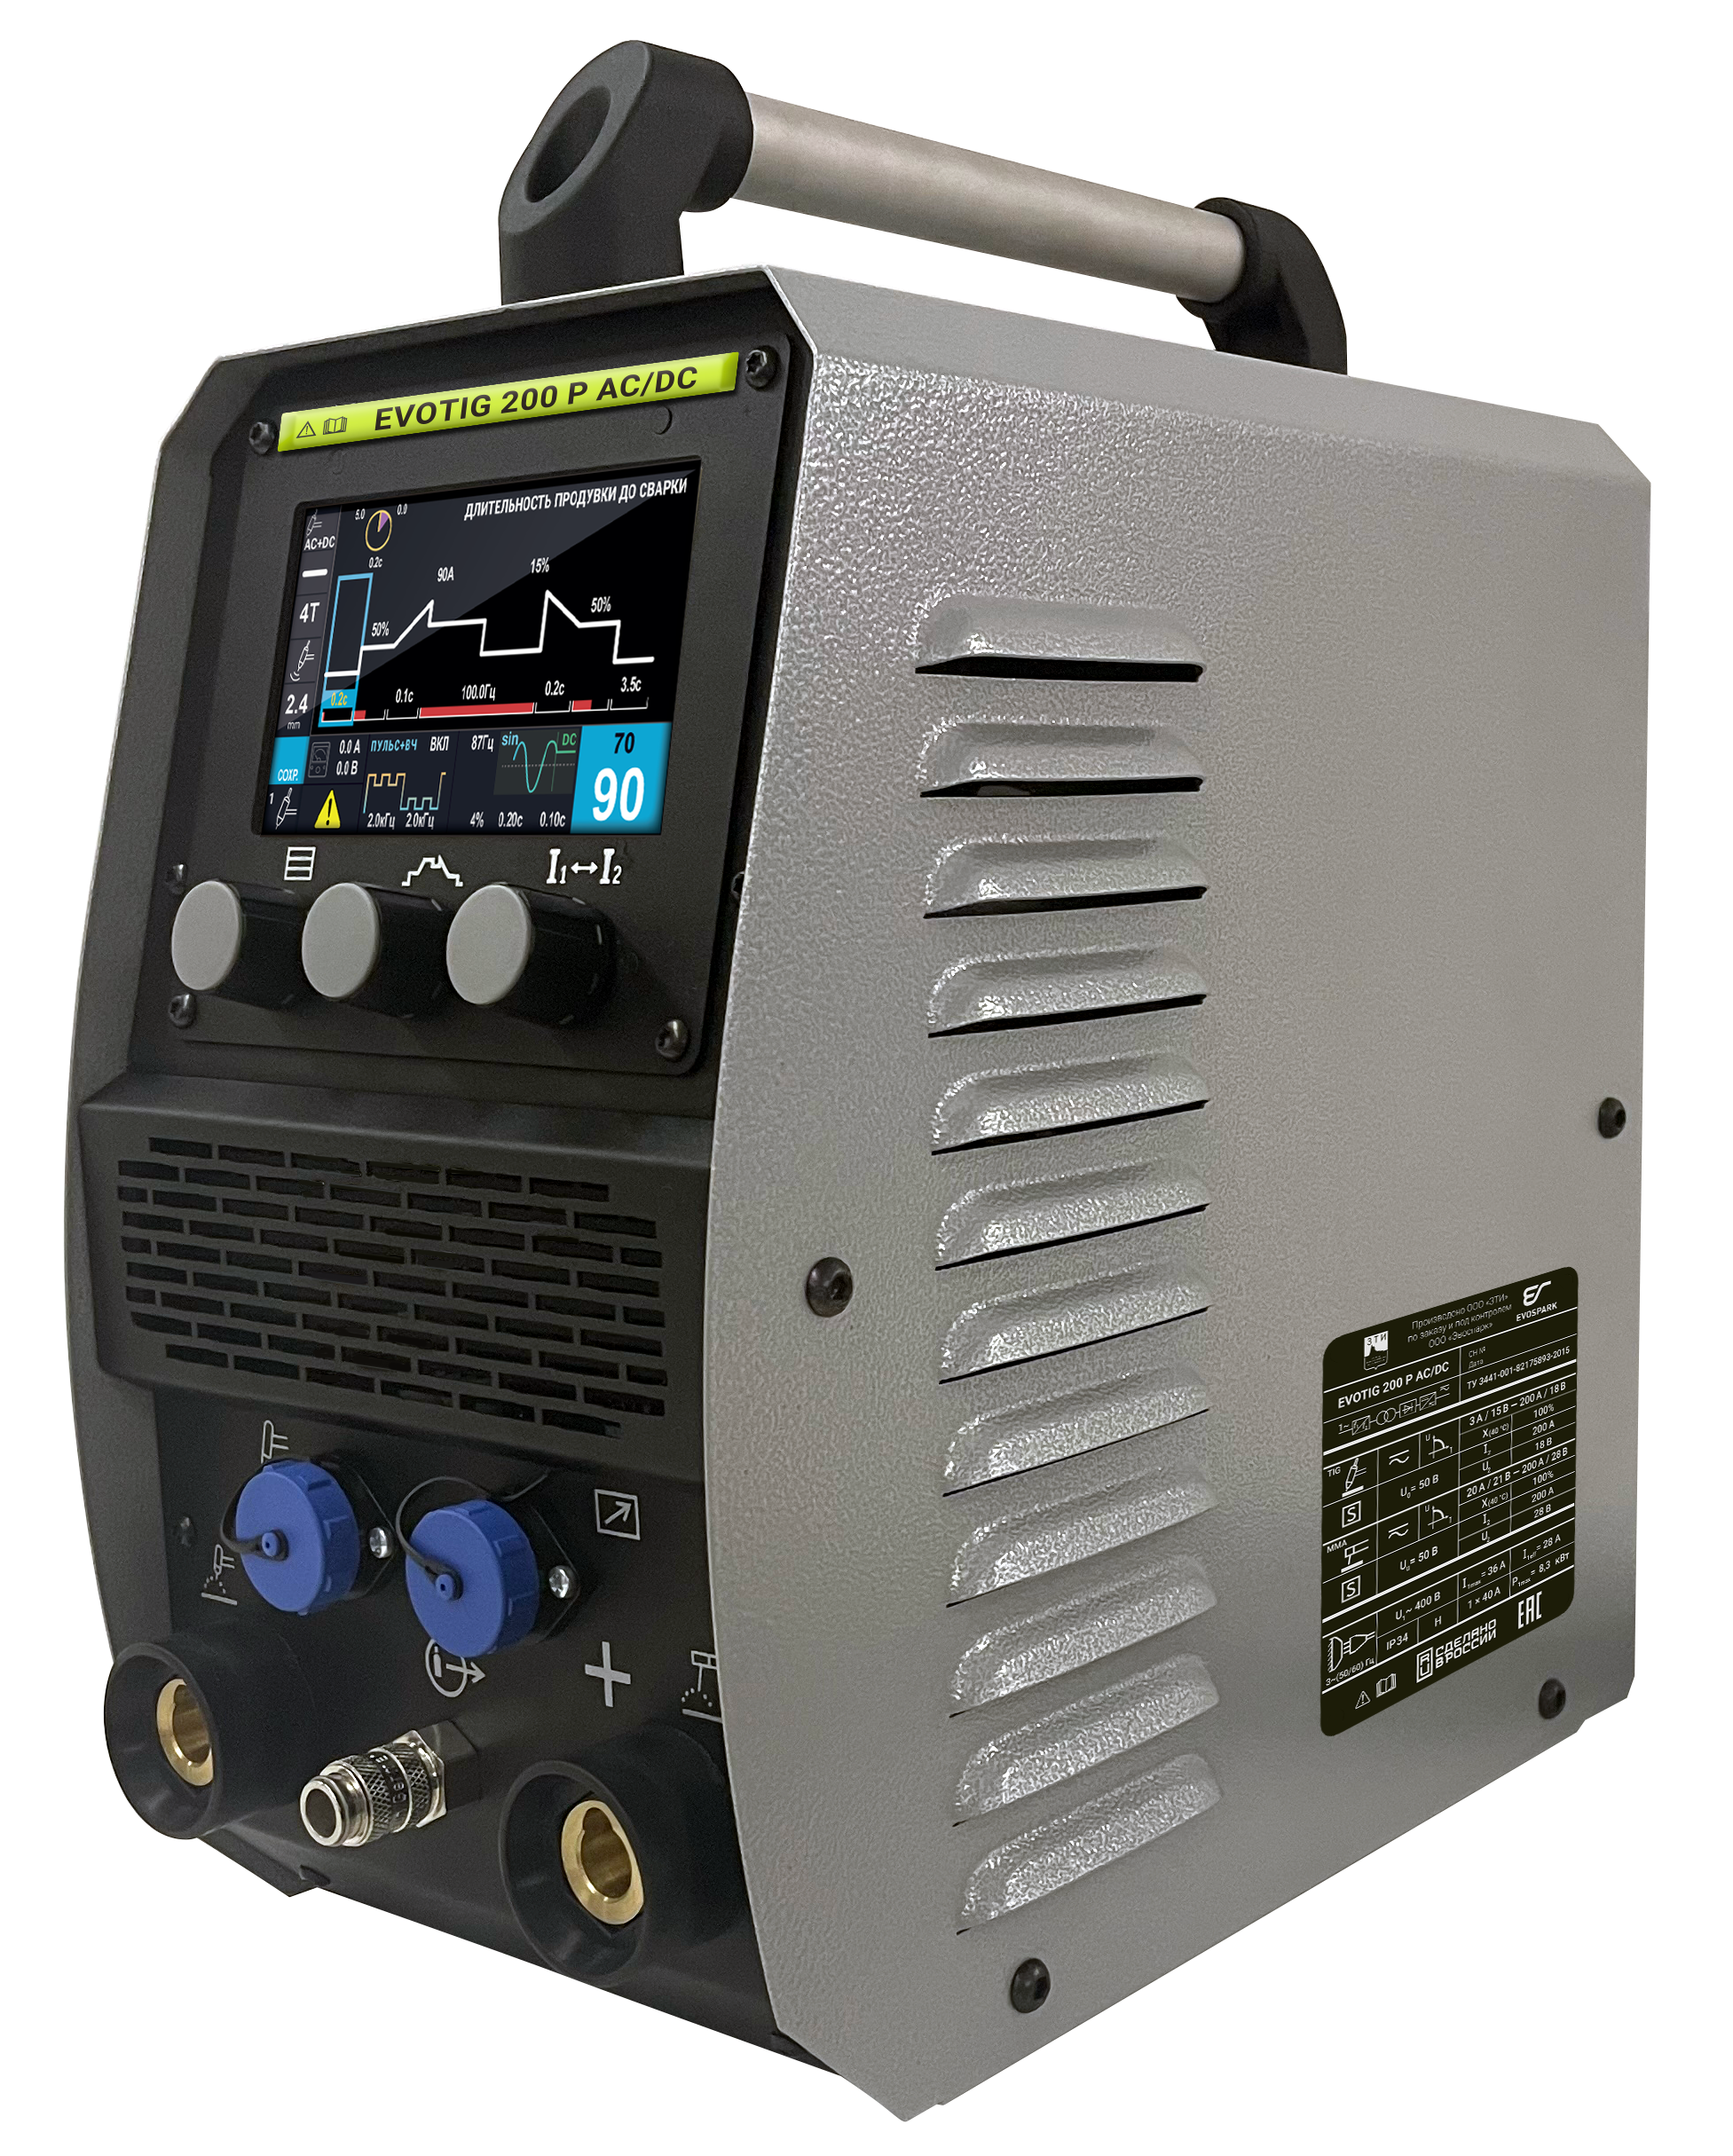
EVOTIG 200 P DC
EVOTIG 200 P AC/DC

Сварочный аппарат для работы со сварочными токами до 200 А на постоянном токе и постоянном/переменном токах с однофазным питанием 220 В.

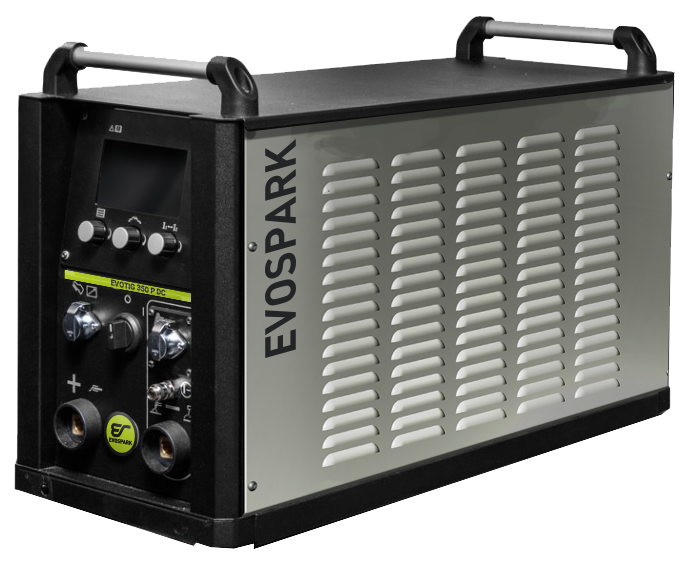
EVOTIG 350 P DC

Сварочный аппарат для работы со сварочными токами до 350 А на постоянном токе (до двух модулей в составе силовой части).

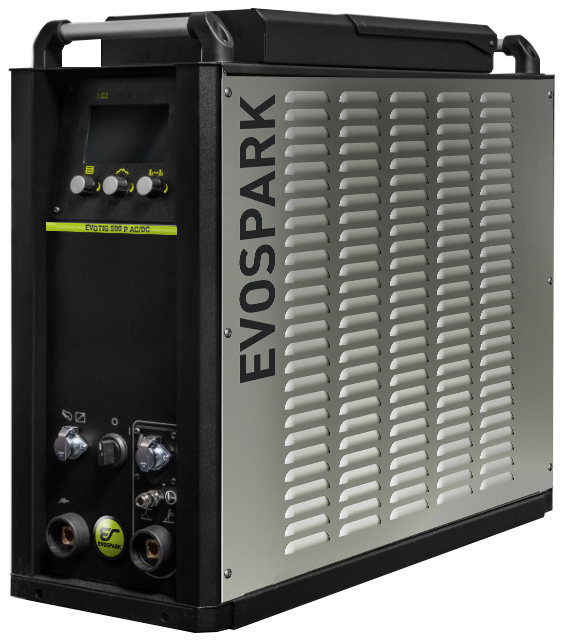
EVOTIG 400 / 450 / 500 / 550 P DC
EVOTIG 400 / 450 / 500 / 550 P AC/DC

Сварочные аппараты для работы со сварочными токами до 550 А на постоянном токе и постоянном/переменном токах (до четырех модулей в составе силовой части)

EVOTIG 1000 P DC
EVOTIG 800 P AC/DC

Сварочные аппараты для работы со сварочными токами до 1000. А на постоянном токе и до 800 А на постоянном/переменном токах (до шести модулей в составе силовой части).

Устройство подачи проволоки

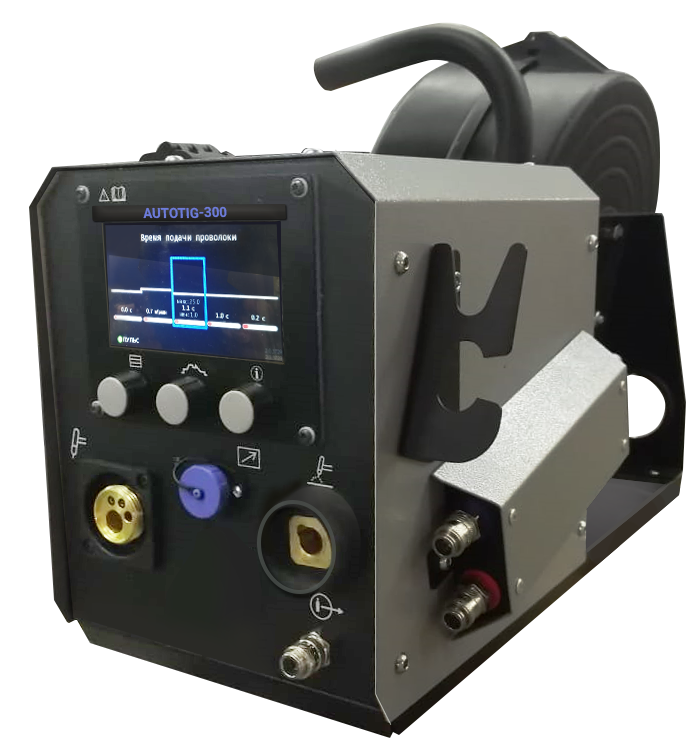
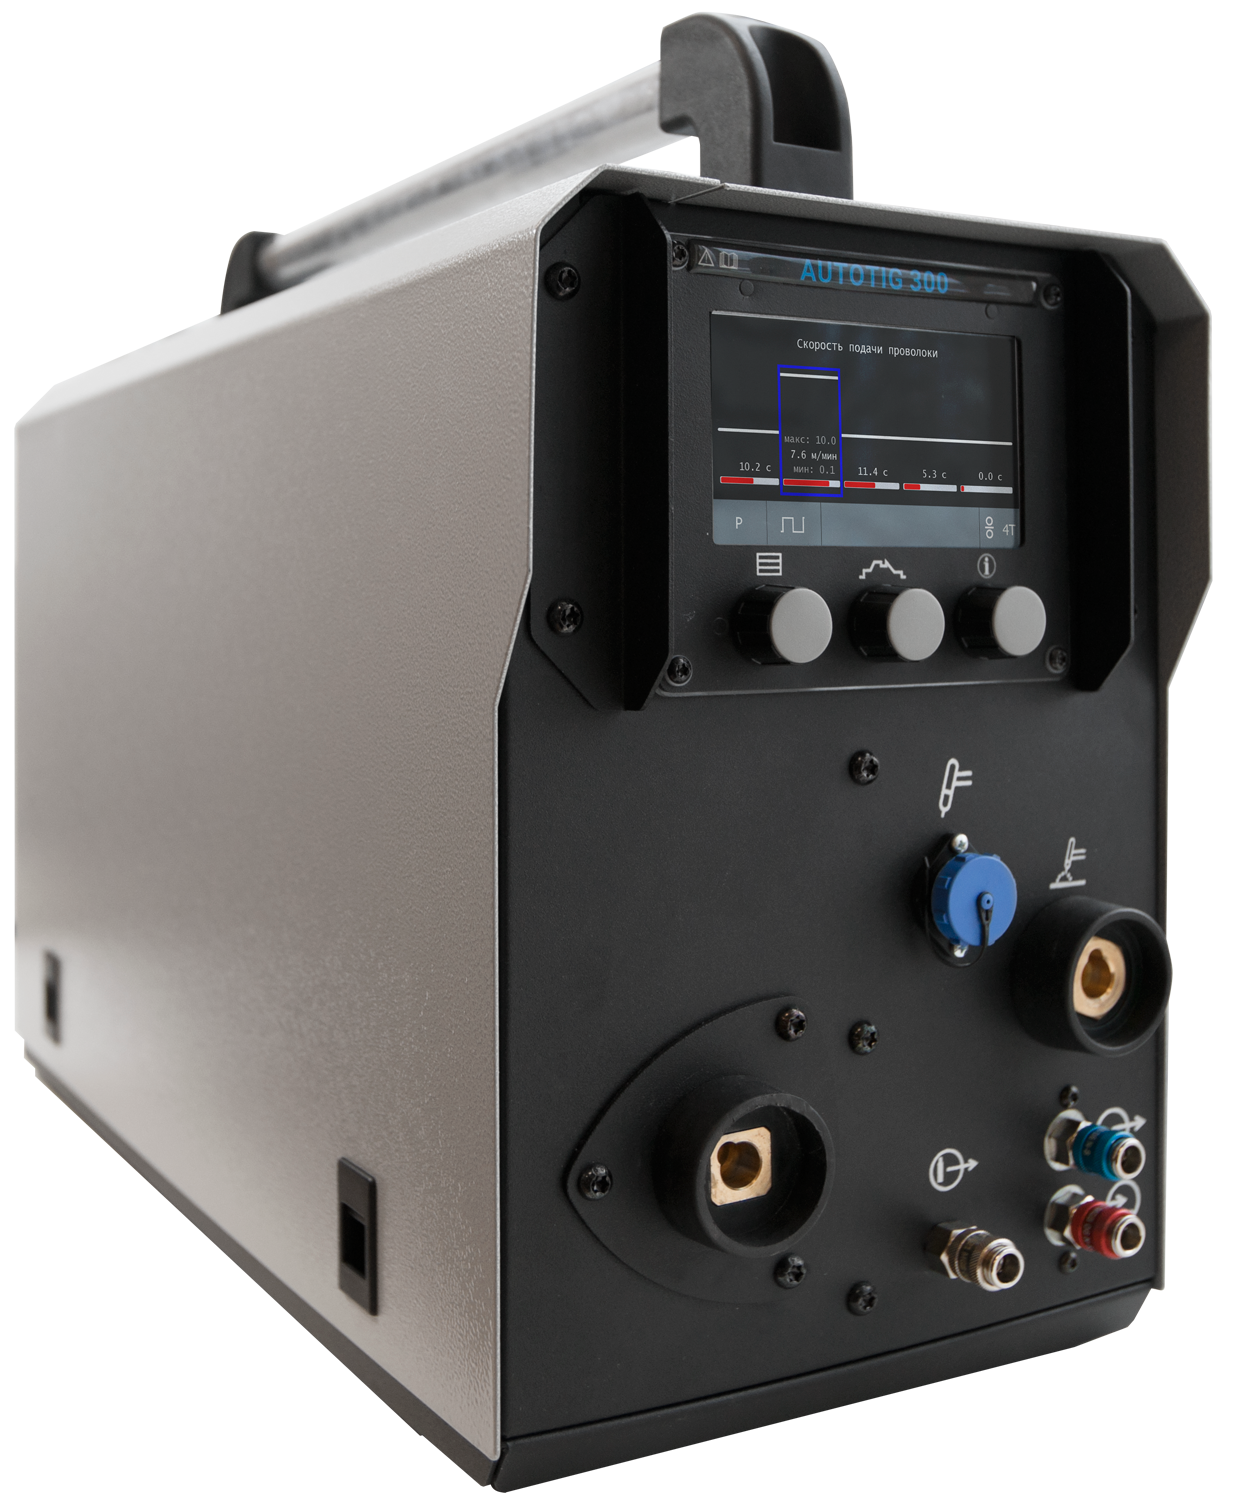
Устройства подачи проволоки предназначены для автоматической подачи холодной присадочной проволоки в зону аргонодуговой сварки TIG при ручной сварке (и интеграции с автоматическими системами и роботами).  УПП включает в себя пульт управления и механизм подачи. Имеет классическую компоновку и используется в комплекте со сварочным аппаратом. Выпускается в следующих модификациях: УПП AUTOTIG-200, УПП AUTOTIG-300, УПП AUTOTIG-300 OCS, УПП COLDTIG-300, где 200 и 300 – диаметр катушки для проволоки.
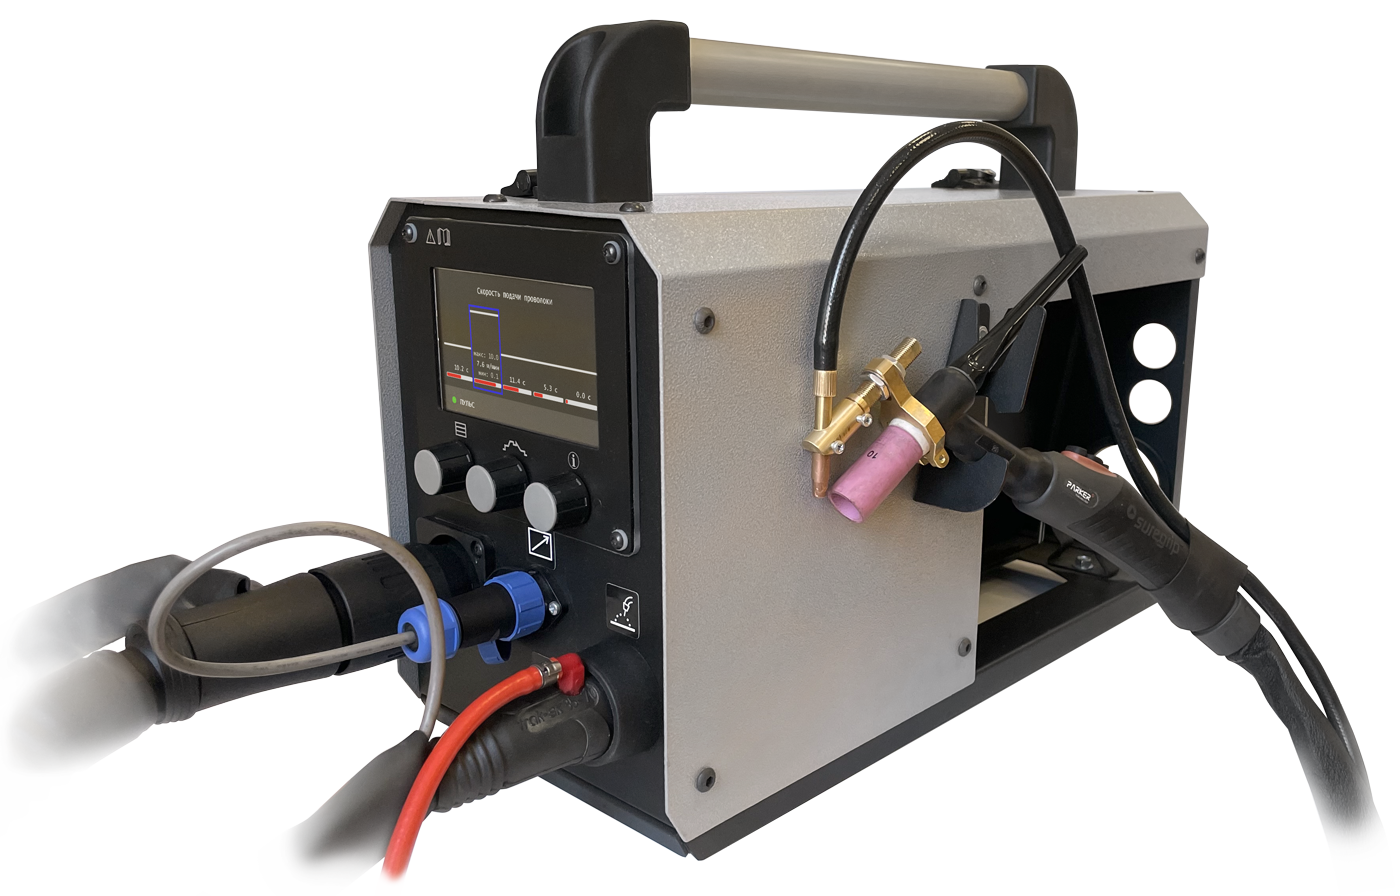
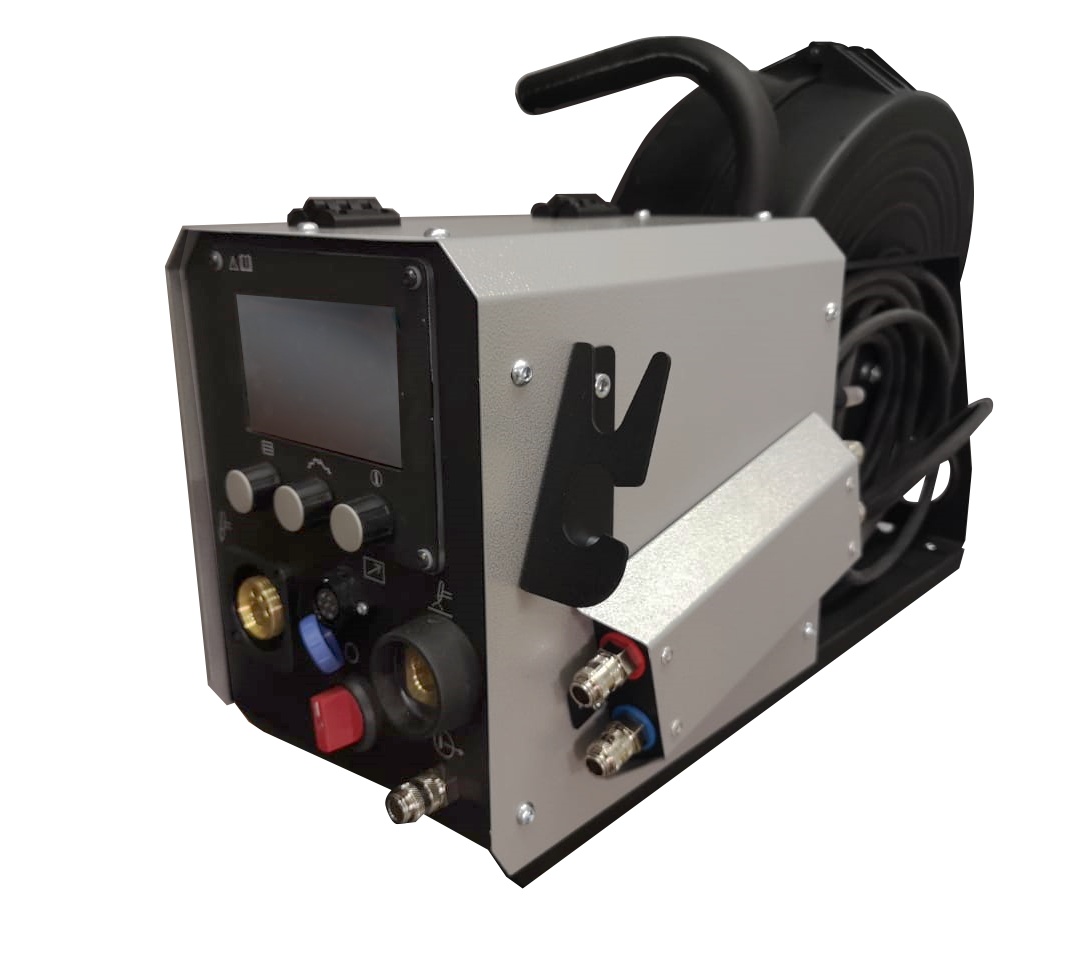
УПП AUTOTIG-300 OCS оснащено функцией осцилляции, которая обеспечивает синхронизацию скорости подачи проволоки с импульсами сварочного источника.
УПП COLDTIG-300 совместимо с источниками тока других производителей и имеет ограниченный функционал.
УПП AUTOTIG-200
УПП AUTOTIG-300
УПП COLDTIG-300
УПП AUTOTIG-300 OSC

Технические характеристики УПП

УПП AUTOTIG-200
УПП AUTOTIG-300
УПП COLDTIG-300
УПП AUTOTIG-300 OSC

Основной пульт управления ОпУ-01
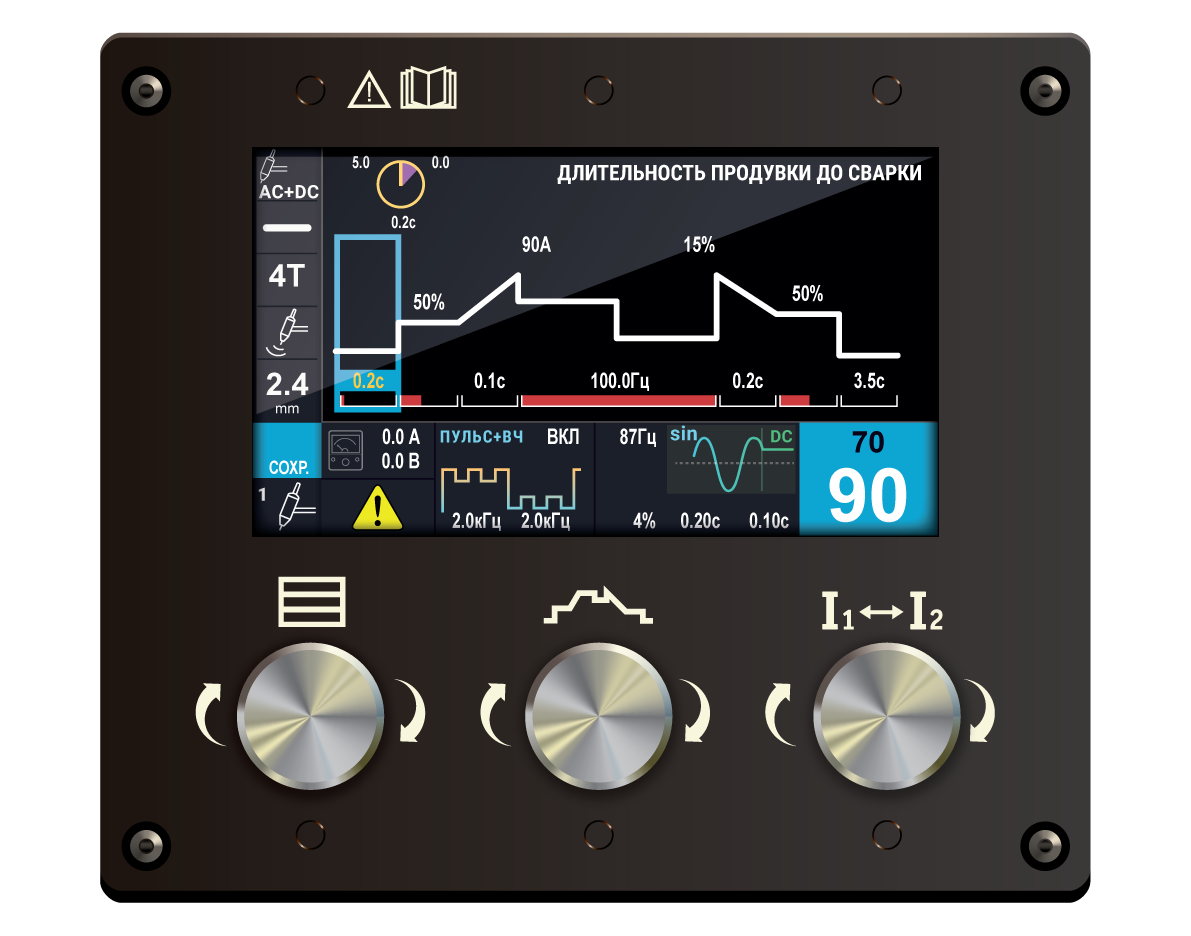
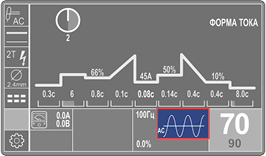
Для управления изделием применяется пульт управления с ЖК-экраном и тремя ручками управления, оснащенными экнодерами

Особенности

5-дюймовый цветной ЖК-экран

Русскоязычный и интуитивный интерфейс

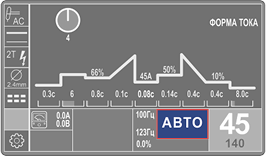
Отображение всех настроенных установок единовременно

Оперативное управление и подстройка двумя ручками управления с энкодерами

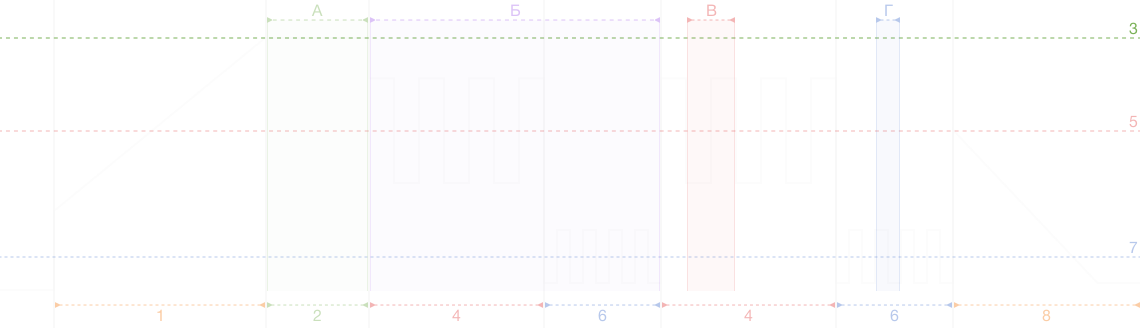
Наглядная циклограмма с отображением всех участков сварочного процесса

Импульсная сварка на постоянном токе

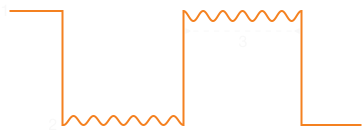
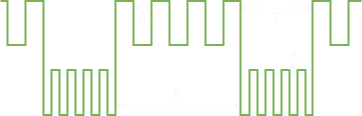
Реализована импульсная TIG DC сварка, имеющая как низкочастотную (от 5 до 300 Гц), так и высокочастотную модуляцию сварочного тока (15 000 Гц). Первая применяется для формирования сварного соединения, а вторая — для стабилизации и концентрации дуги.

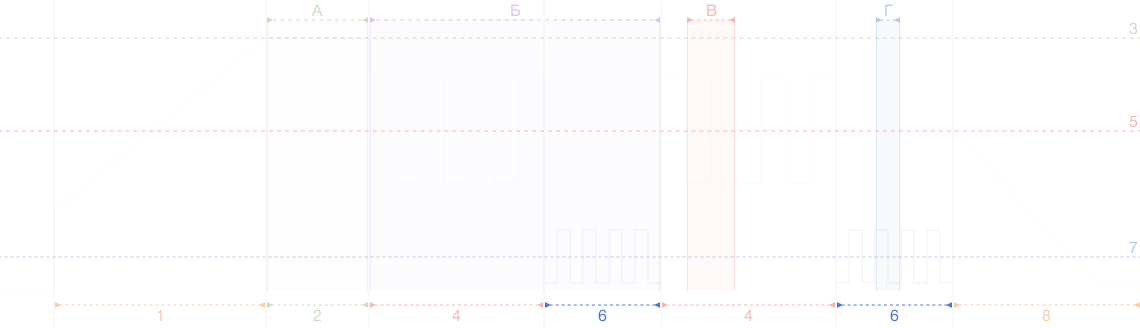
Возможно применение двух высокочастотных (1000–15 000 Гц) режимов сварки, которые требуются для раздельного плавления присадочного материала и укладки расплавленного присадочного металла в шов.

Для плавления электродного материала, особенно при сварке тонких листов металла, требуется больше энергии и более стабильная дуга, т.к. подачу присадочного материала выполняет рука сварщика, допускающая неточное позиционирование электрода.

Это достигается высокочастотной модуляцией с высоким уровнем среднего тока основного импульса. Точное укладывание расплавленного металла удобно производить узкой концентрированной дугой, которая получается применением более высокой частоты импульсной сварки (до 15 000 Гц) и низким уровнем среднего тока дополнительных импульсов.
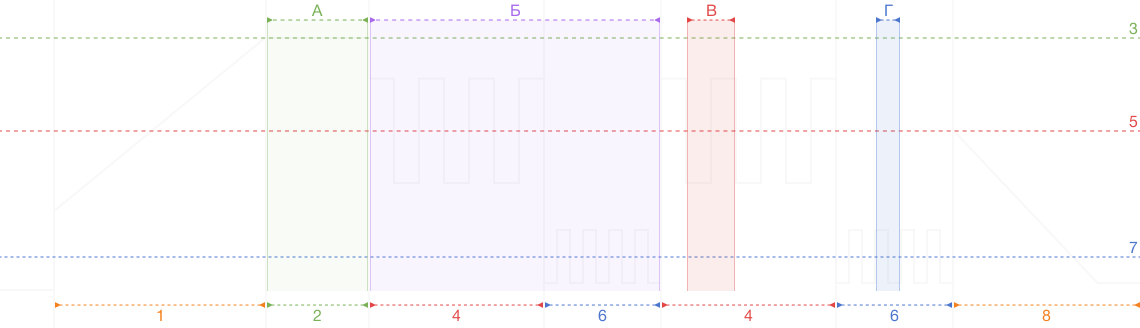
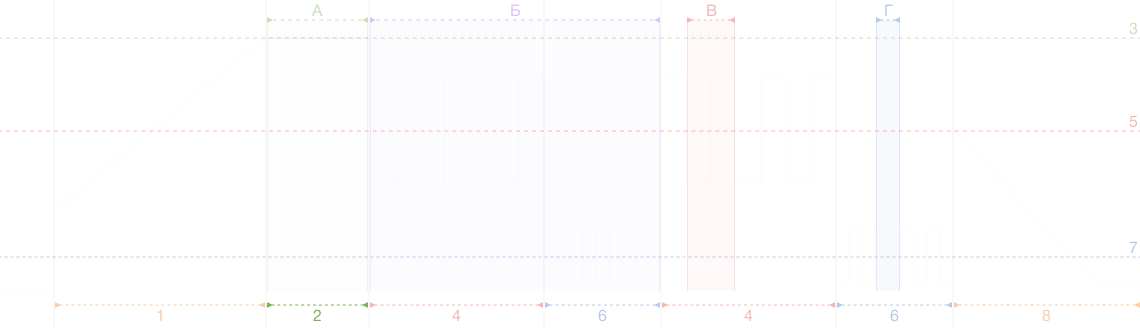
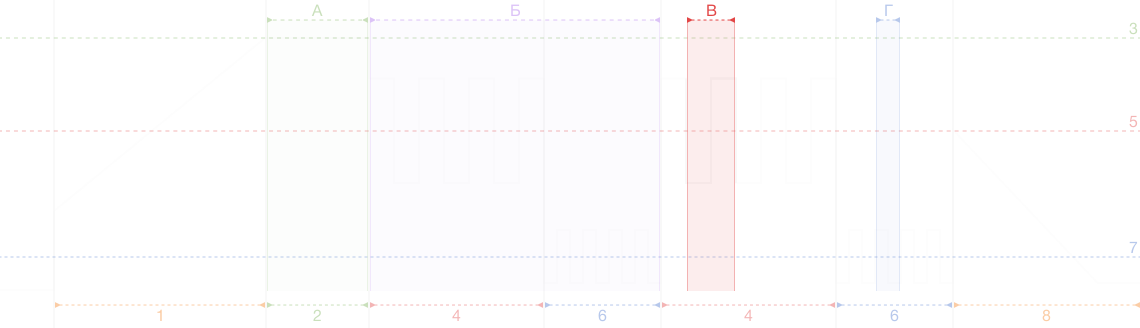
1 —
нарастание тока
8 —
спад тока
ток
Б —
период смены
импул. режимов
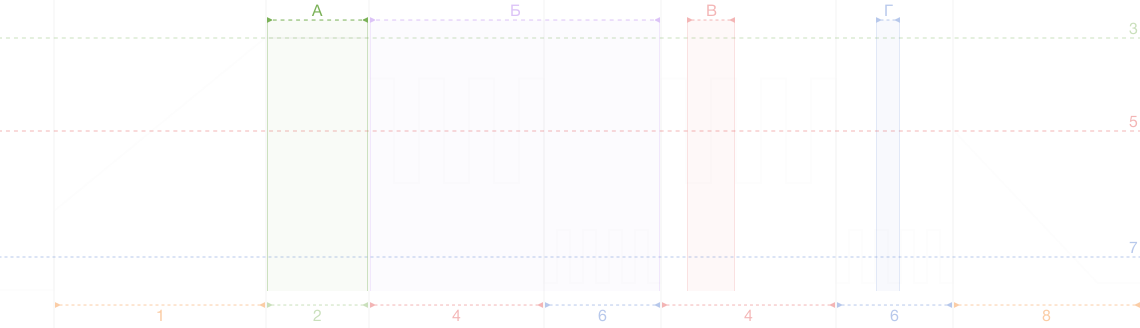
2 —
формирование
сварочной ванны
3 —
ток формирования
сварочной ванны
А —
период формир.
сварочной ванны
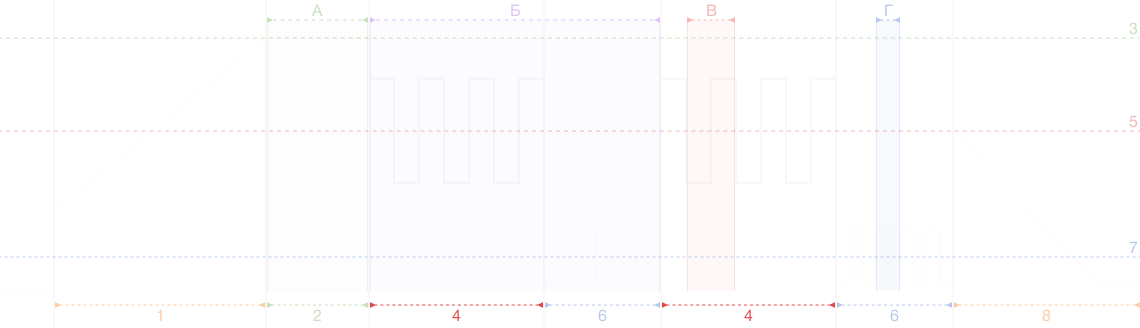
4 —
основной импульс
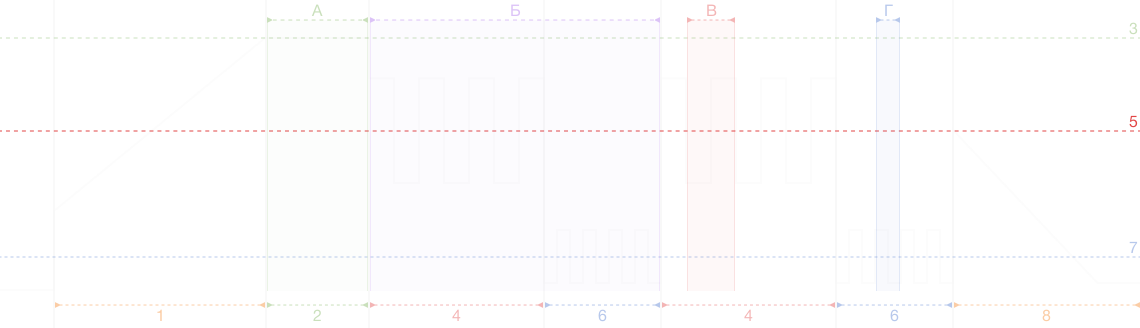
5 —
средний ток осн.
импульса
В —
период основного
импульса
6 —
дополнительный импульс
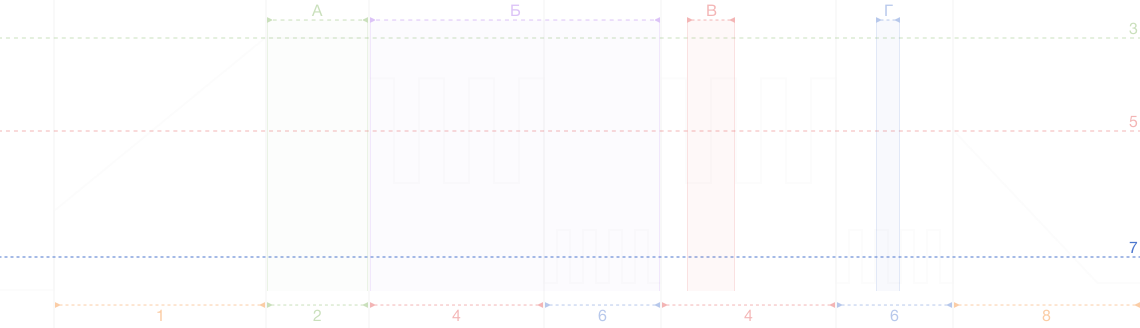
7 —
средний ток доп.
импульса
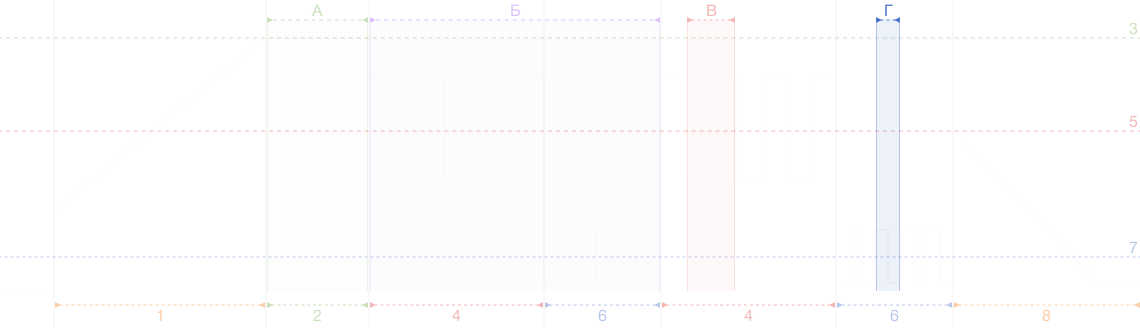
Г —
период дополнительного
импульса

Режим Tig Acdc Mix

Простая сварка алюминия даже в сложных ситуациях.

Функция представляет собой последовательное чередование переменного сварочного тока (AC) с постоянным сварочным током (DC). Режим двойной дуги снижает избыточную составляющую AC в электрической дуге до необходимого минимума, таким образом, сниженное поступление тепла обеспечивает сварщику более полный контроль за состоянием сварочной ванны. Это особенно важно при выполнении сварки в труднодоступных местах, при сварке на кромках заготовки или при сварке листов алюминия или сплавов алюминия, имеющих разную толщину. Благодаря этому режиму снижается нагрузка на вольфрамовый электрод.

Преимущества

  • Более высокая стойкость к образованию пор благодаря лучшей дегазации сварочной ванны
  • Облегчается сварка шва с принудительным формированием
  • В фазе постоянного тока сварочная ванна немного остывает, и таким образом ее легче контролировать
  • Возможность выполнения сварочных соединений материалов с разной толщиной
  • Значительное облегчение процесса сварки переменным током для неопытных пользователей

Регулировки в режимах:
DC, AC, AcDC Mix

Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur. Excepteur sint occaecat cupidatat non proident, sunt in culpa qui officia deserunt mollit anim id est laborum

Выбор режима импульсной сварки для: DC, AC, AcDC Mix

более широкая дуга
и менее глубокое проплавление
при сварке без импульсов или
на низкой частоте
более узкая концентрированная дуга
и более глубокое проплавление
при сварке с импульсами
В источниках EVOTIG эти два режима соединены в один процесс, который называется двухуровневой модуляцией.

Традиционный импульсный Tig

1 — пиковая амперная нагрузка
2 — фоновая амперная нагрузка (% от пиковой)
3 — время пика импульса (%)

Обычно от 1 до 10 импульсов в секунду. Обеспечивает эффект нагрева и охлаждения сварочной ванны и может уменьшить деформацию путем снижения средней амперной нагрузки. Эффект нагрева и охлаждения также дает отличительную чешуйчатость мелких волн в валике сварного шва. Отношение между частотой импульса и скоростью прохода определяется расстоянием между «чешуйками» рельефа. Медленная подача импульсов может быть также скоординирована с добавлением присадочного металла и может усилить общий контроль за сварочной ванной.

Высокочастотный импульсный Tig

4 — время пика импульса (%)

при увеличении частоты свыше 40 импульсов в секунду импульсный tig становится скорее слышимым, чем видимым, вызывая повышенное перемешивание с сварочной ванне для лучшей микроструктуры после сварки. подача импульсов сварочного тока при высоких скоростях (между верхним пиковым значением и нижней фоновой амперной нагрузкой) может также сжать и сфокусировать дугу.
это приведет к максимальной устойчивости дуги, увеличению глубины проплавления
и скорости сварки. общий диапазон 100-500 импульсов в секунду.
эффект заострения дуги при высокой частоте подачи импульсов расширяется
до новых размеров. возможность подавать импульсы с частотой 5000 импульсов
в секунду повышает устойчивость дуги и потенциальную возможность концентрации — это очень выгодно для автоматических устройств, где требуются максимальные скорости прохода.

Двухуровневая модуляция

5 — основной импульс
6 — период осн. импульса
7 — дополнительный импульс
8 — период доп. импульса

Реализована импульсная TIG AC/DC сварка, имеющая как низкочастотную
(от 5 до 300 Гц), так и высокочастотную модуляцию сварочного тока (15000 Гц).
Первая применяется для формирования сварного соединения,
а вторая — для стабилизации и концентрации дуги.
Причем возможно применение двух высокочастотных (1000-15 000 Гц) режимов сварки, которые требуются для раздельного плавления присадочного материала
и укладки расплавленного присадочного металла в шов.
Для плавления электродного материала, особенно при сварке тонких листов металла, требуется больше энергии и более стабильная дуга, т.к. подачу присадочного материала выполняет рука сварщика, допускающая неточное позиционирование электрода. Это достигается высокочастотной модуляцией с высоким уровнем среднего тока основного импульса. Точное укладывание расплавленного металла удобно производить узкой концентрированной дугой, которая получается применением более высокой частоты импульсной сварки (до 15 000 Гц) и низким уровнем среднего тока дополнительных импульсов.
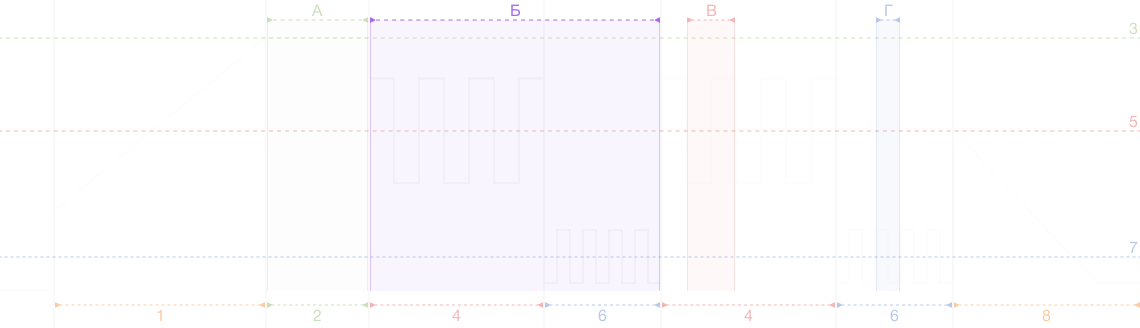
Выбор формы волны переменного тока: DC, AC, ACDC Mix
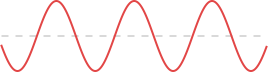
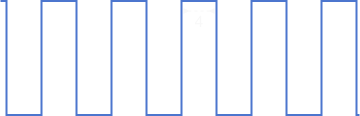
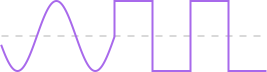
Синусоидальная
Традиционная, классическая форма волны. Мягкая, менее шумная, обладает эффектом широкого и неглубокого расплавления основного металла.
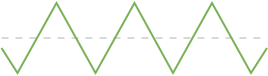
Треугольная
Нетрадиционная форма волны обеспечивает эффективность пиковой амперной нагрузки при уменьшении общей подводимой теплоты. Быстрое формирование ванны уменьшает время сварки, ограничивая подводимую теплоту и уменьшая степень деформации сварочного шва, особенно на материалах небольшой толщины.
Прямоугольная
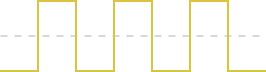
Обеспечивает глубокое проплавление, быстрые скорости прохода и ещё более стабильную сварочную дугу.
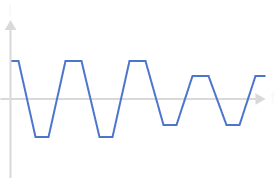
Авторежим
Автоматическая адаптация формы кривой переменного тока.
При низких токах (<180 А) автоматически устанавливается кривая в форме синусоиды.
При высоких токах (>180 А) используется кривая в форме прямоугольника.
Выбор частоты: DC, AC, ACDC Mix
1. Автоматическая настройка
частоты переменного тока:

Высокая частота сварочной дуги переменного тока при низких сварочных токах применяется для фокусировки сварочной дуги, а также для надежного захвата корня шва, к примеру, при сварке угловых швов
на тонколистовом материале.
Благодаря низкой частоте переменного тока снижается токовая нагрузка на электроды при высоких сварочных токах. Это достигается за счет автоматической синхронизации частоты пульсации к фактической величине сварочного тока – при сварке на малых токах используется наибольшая частота, а при сварке на больших токах – наименьшая.
Данная функция значительно облегчает работу сварщика, поскольку ему нет необходимости подстраивать частоту пульсации в зависимости от выполняемой работы.

2. Регулировка частоты
переменного тока
от 30 до 300 Гц
3. Регулировка частоты
импульсной сварки на
постоянном токе
от 40 до 15000 Гц