

EVOTIG Аргонодуговая сварка
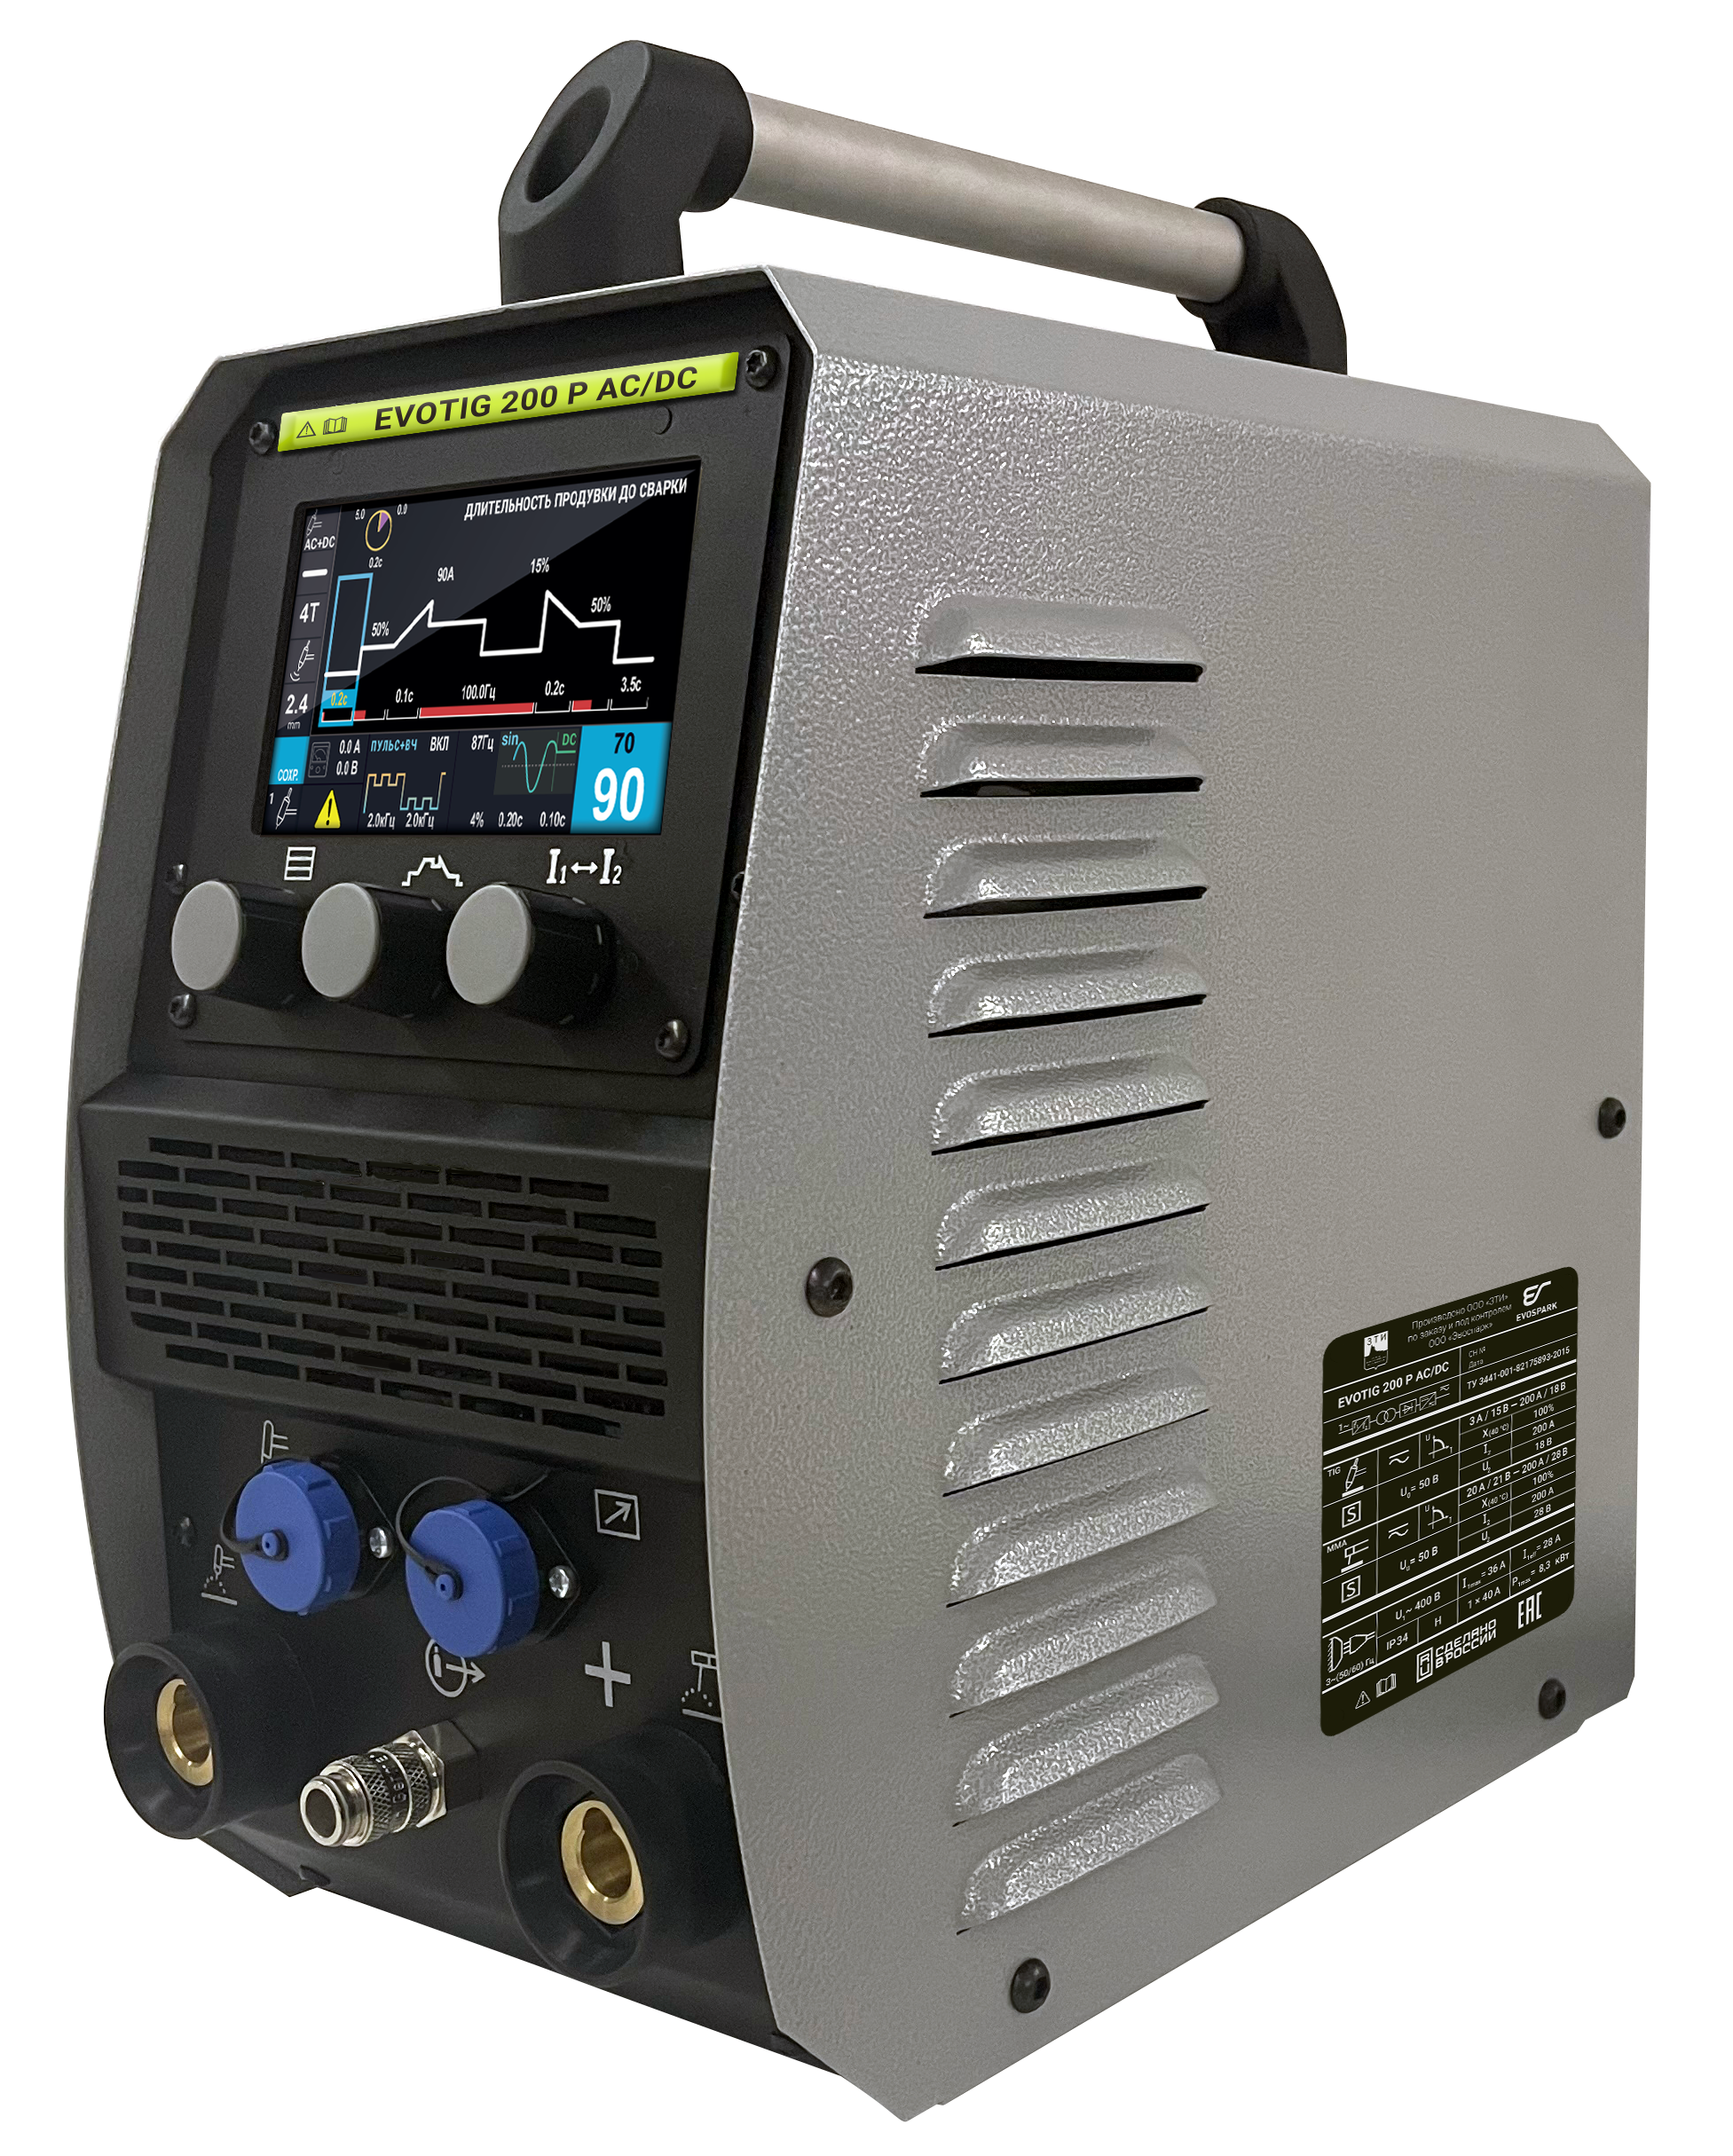
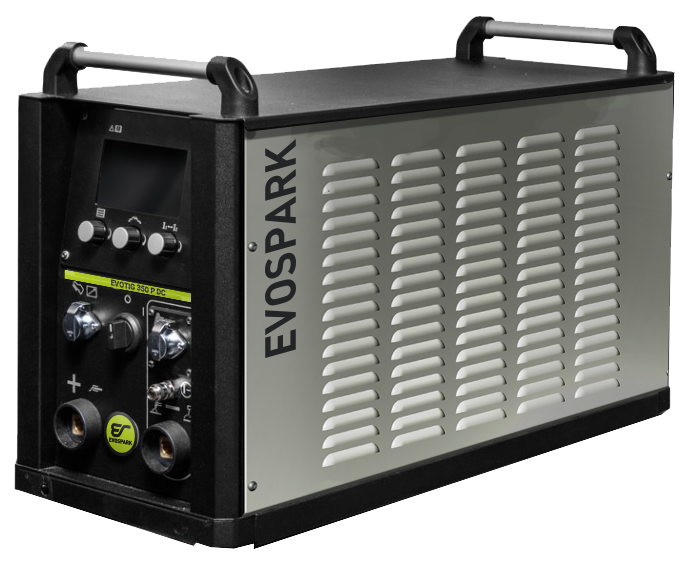
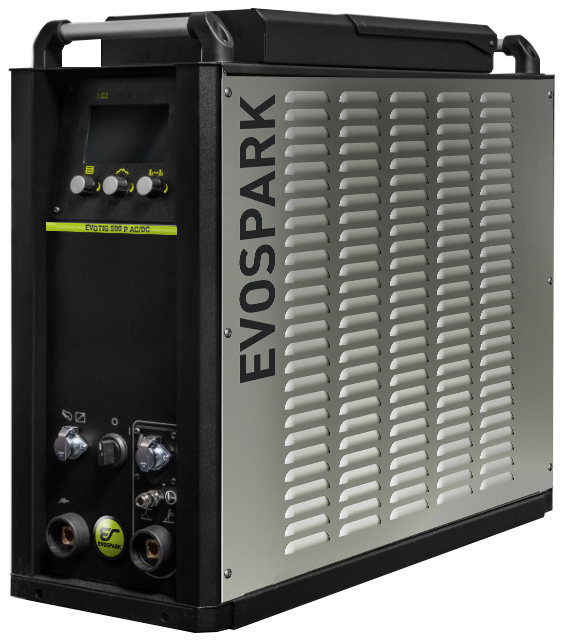
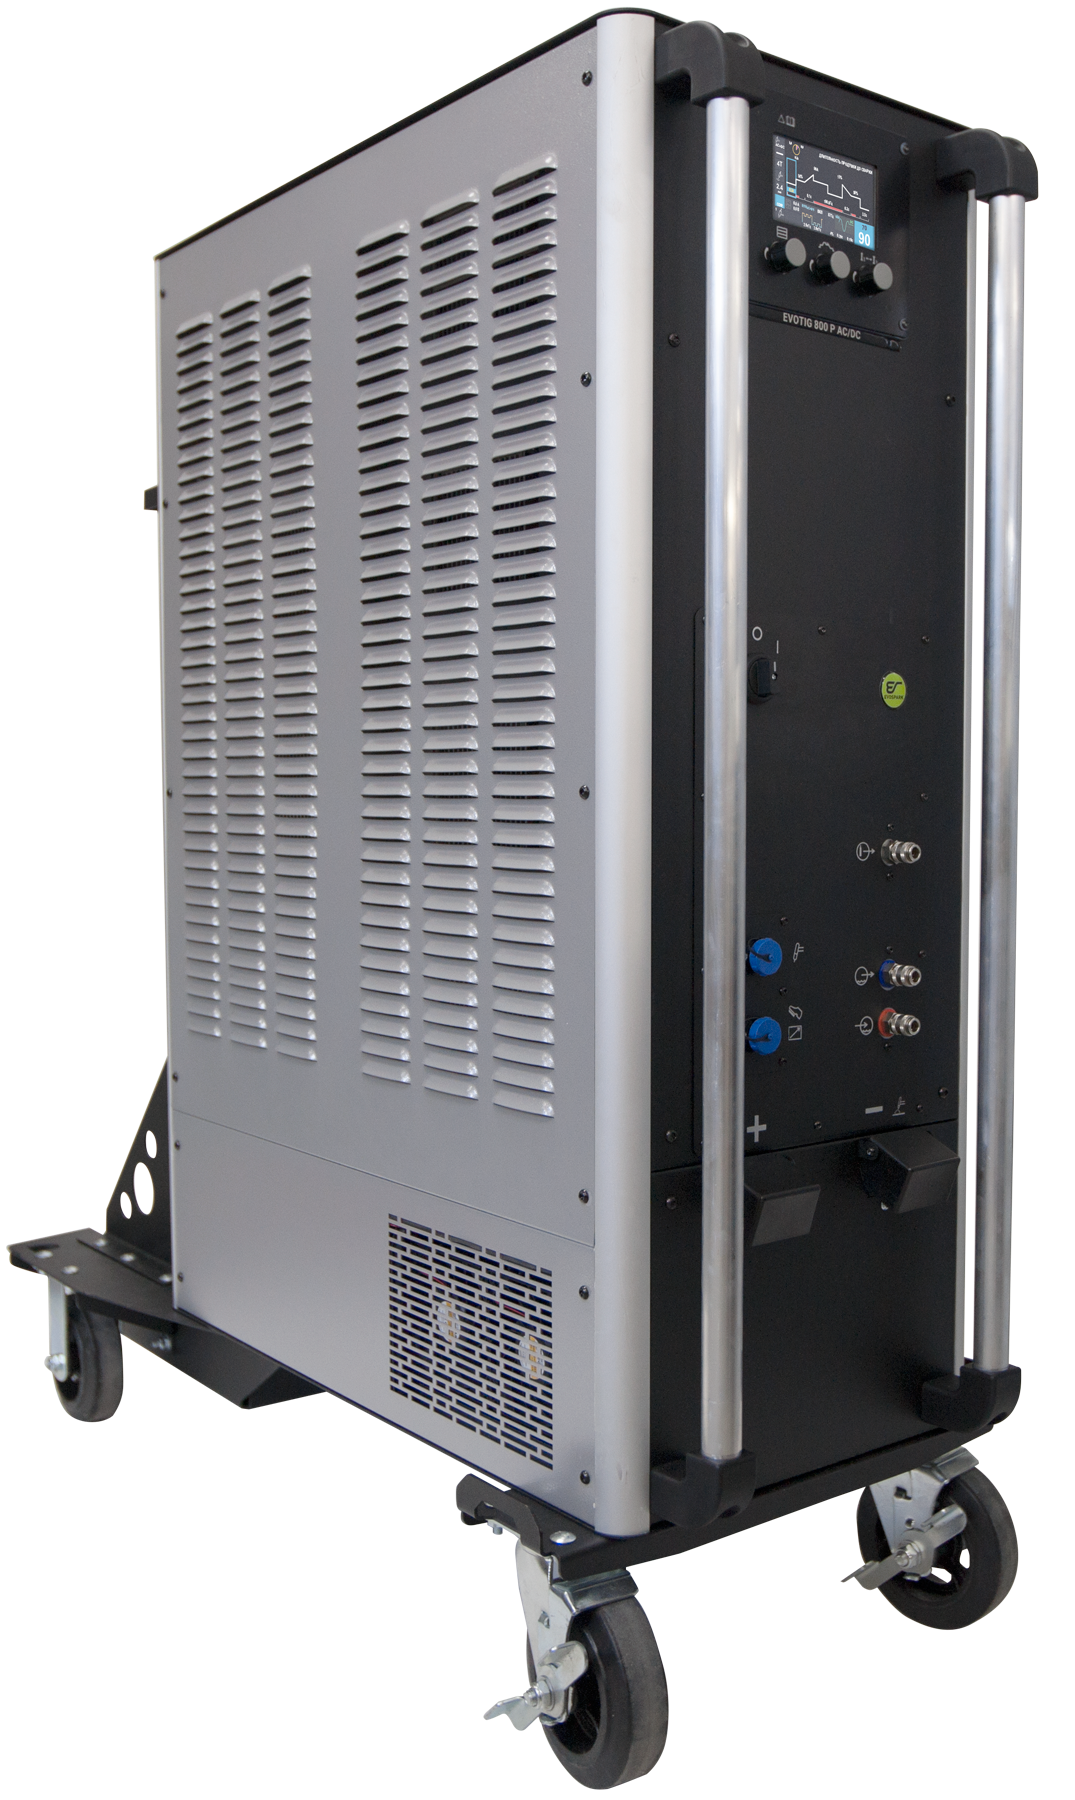
Сварочный аппарат EVOTIG — промышленный инверторный сварочный аппарат модульной конструкции с цифровым управлением для ручной (и механизированной) дуговой сварки неплавящимся электродом в среде инертного защитного газа на постоянном и переменном / постоянном токах. EVOTIG обеспечивает высококачественную сварку стали, алюминиевых, медно-никелевые сплавов и сплавов на основе титана.


Общие характеристики
Исполнение источников тока
Устройство подачи проволоки
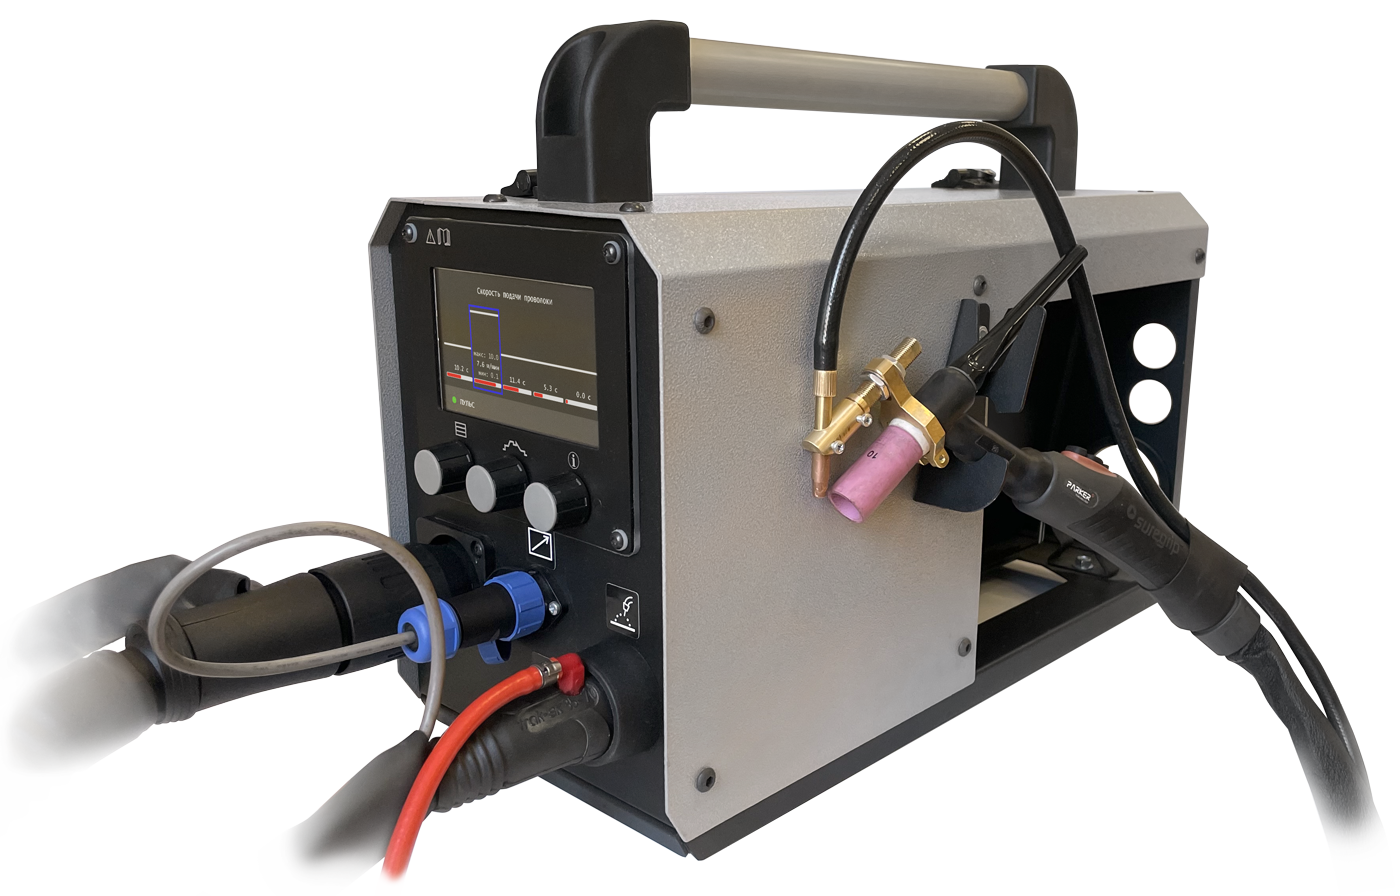
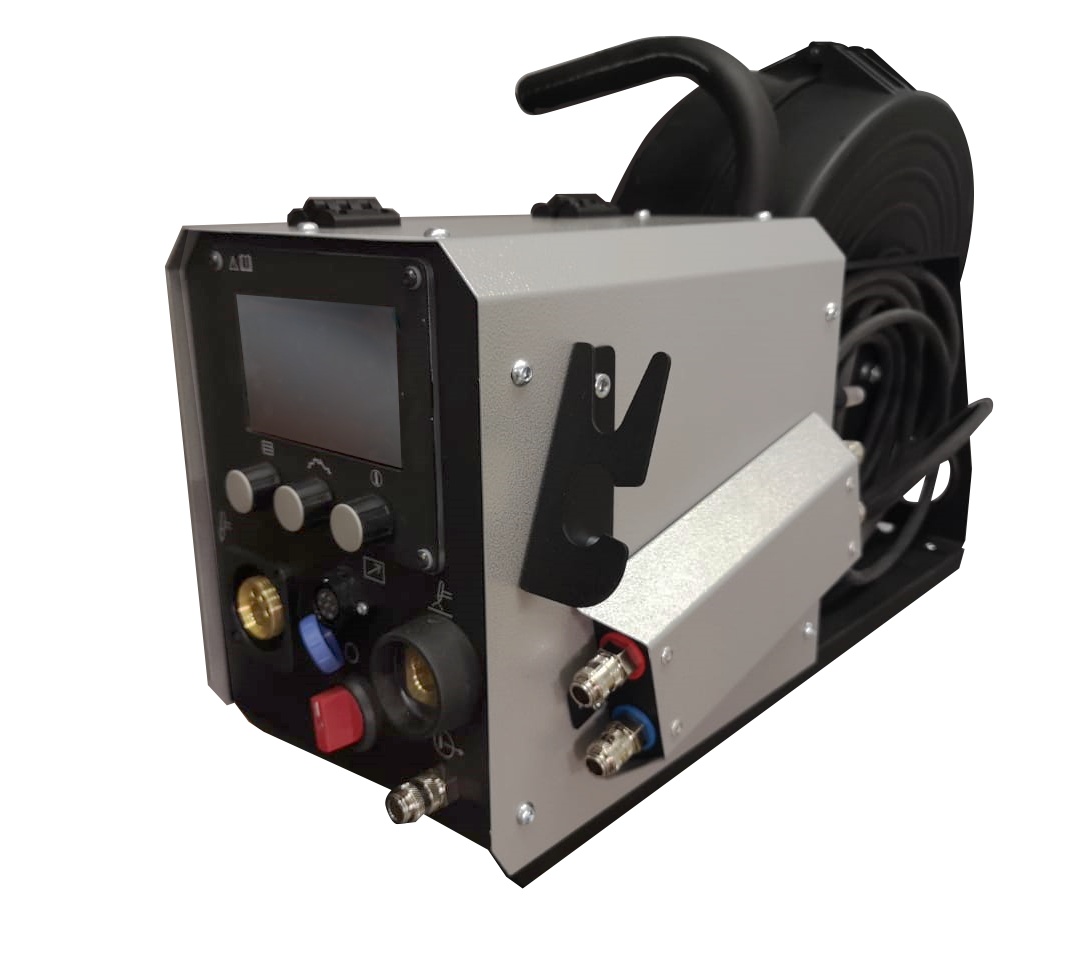
Устройства подачи проволоки предназначены для автоматической подачи холодной присадочной проволоки в зону аргонодуговой сварки TIG при ручной сварке (и интеграции с автоматическими системами и роботами). УПП включает в себя пульт управления и механизм подачи. Имеет классическую компоновку и используется в комплекте со сварочным аппаратом. Выпускается в следующих модификациях: УПП AUTOTIG-200, УПП AUTOTIG-300, УПП AUTOTIG-300 OCS, УПП COLDTIG-300, где 200 и 300 – диаметр катушки для проволоки.
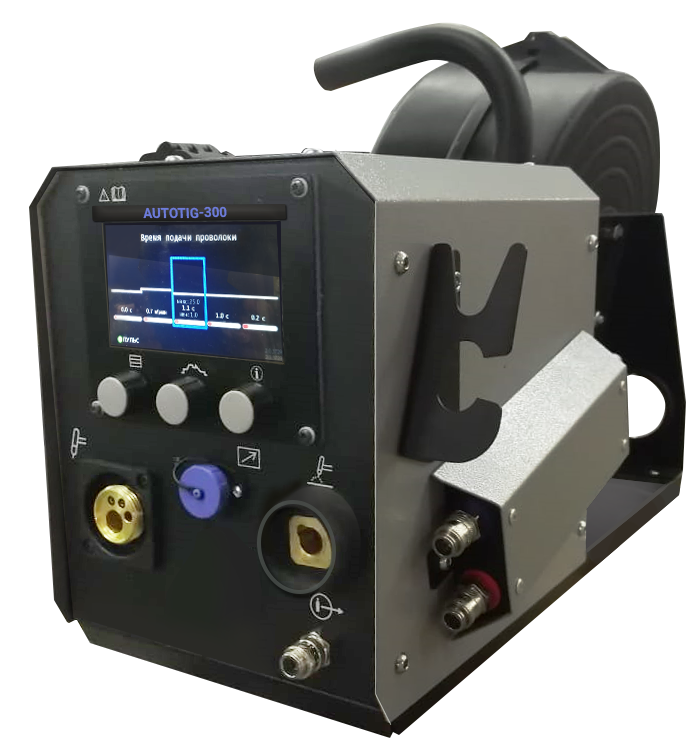
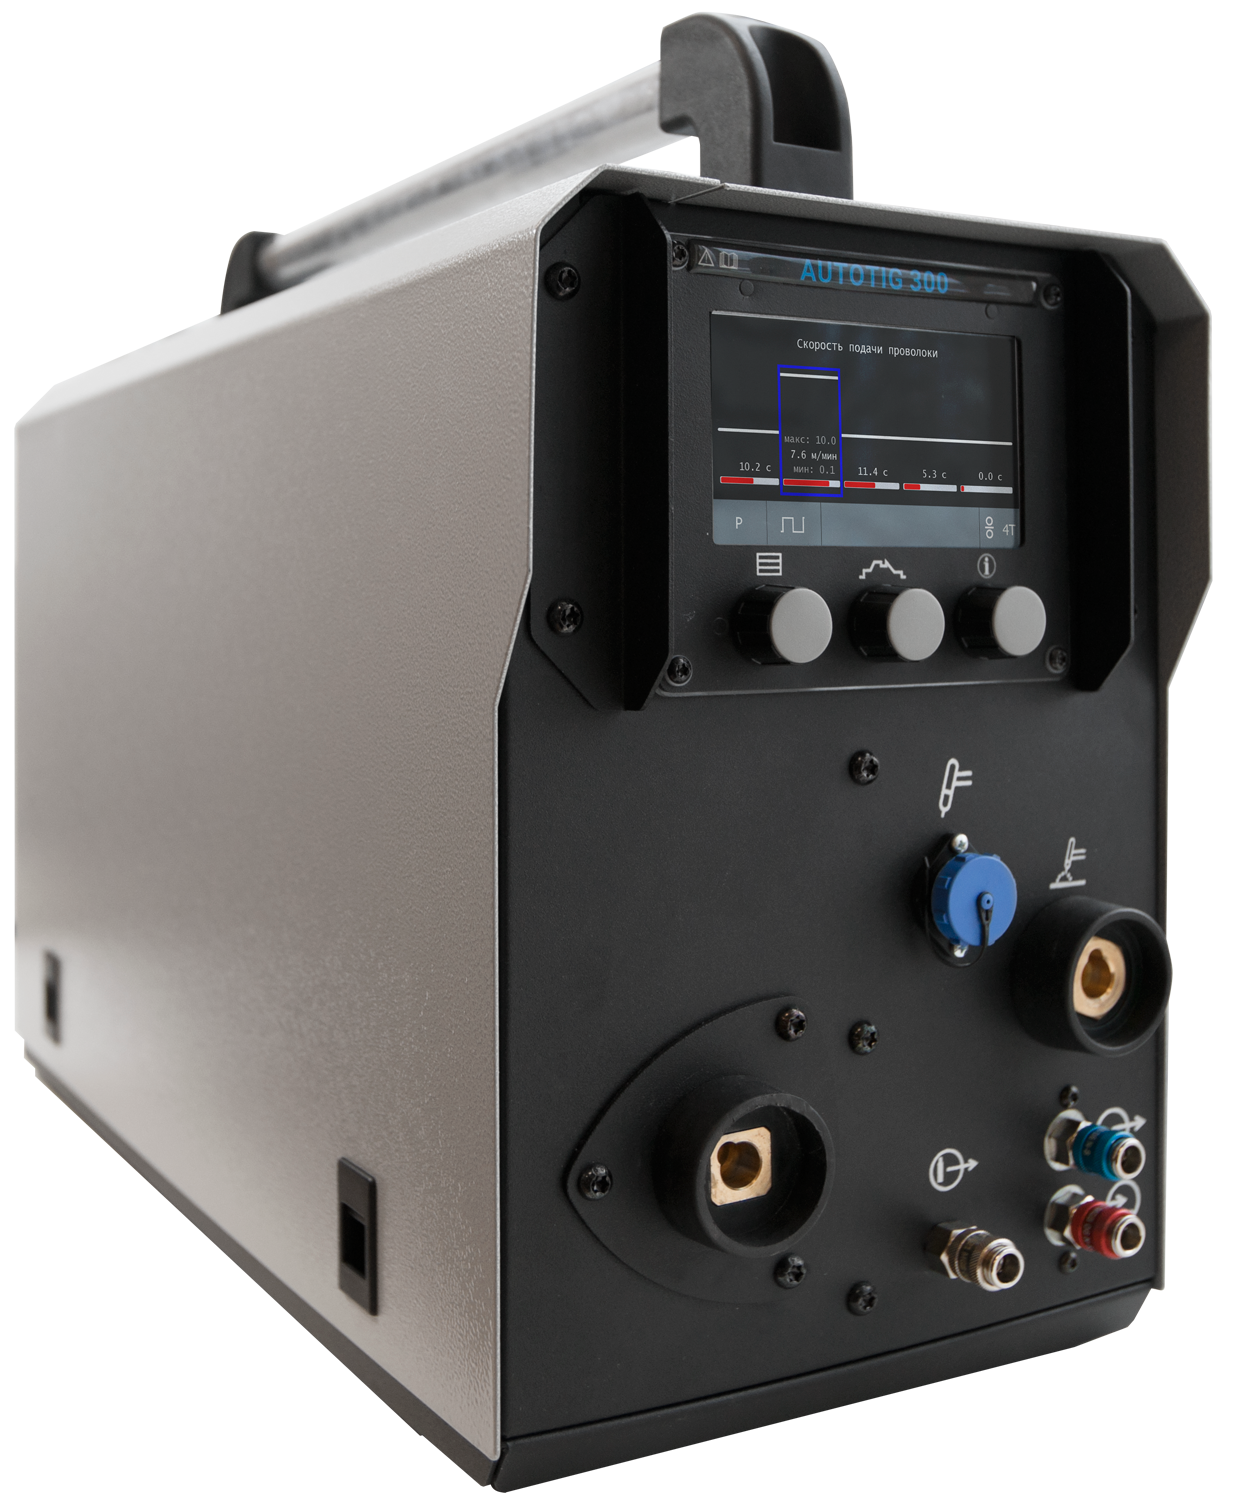
Технические характеристики УПП
УПП AUTOTIG-200
УПП AUTOTIG-300
УПП COLDTIG-300
УПП AUTOTIG-300 OSC
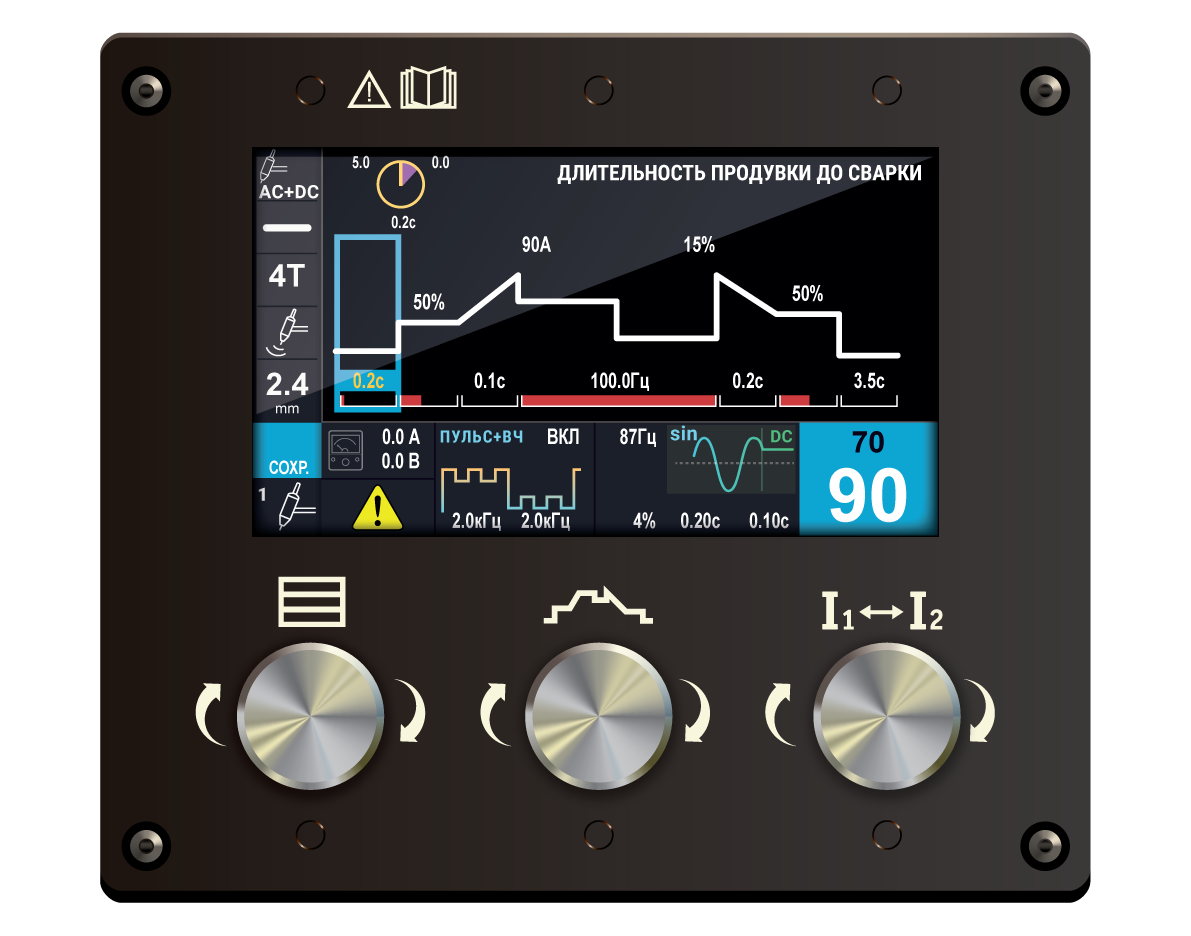
Основной пульт управления ОпУ-01
Особенности
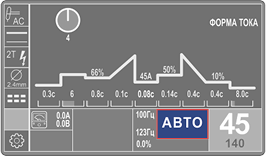
5-дюймовый цветной ЖК-экран
Русскоязычный и интуитивный интерфейс
Отображение всех настроенных установок единовременно
Оперативное управление и подстройка двумя ручками управления с энкодерами
Наглядная циклограмма с отображением всех участков сварочного процесса
Импульсная сварка на постоянном токе
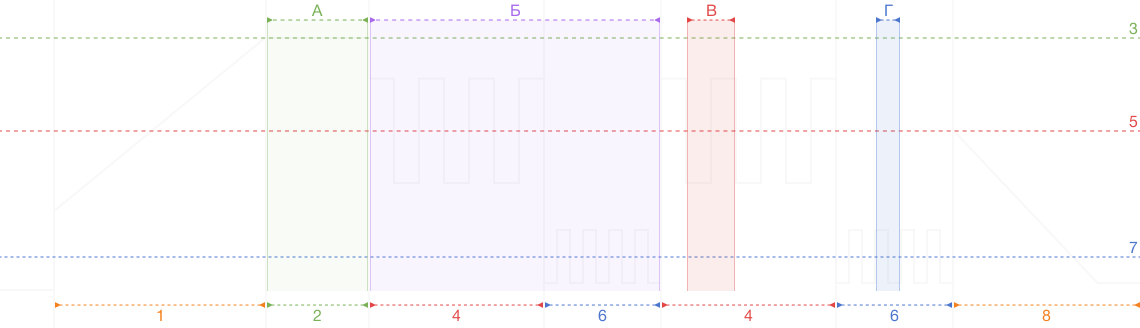
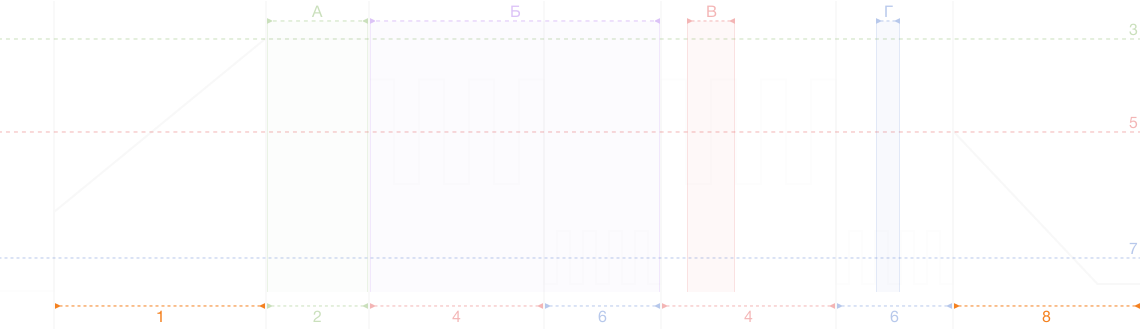
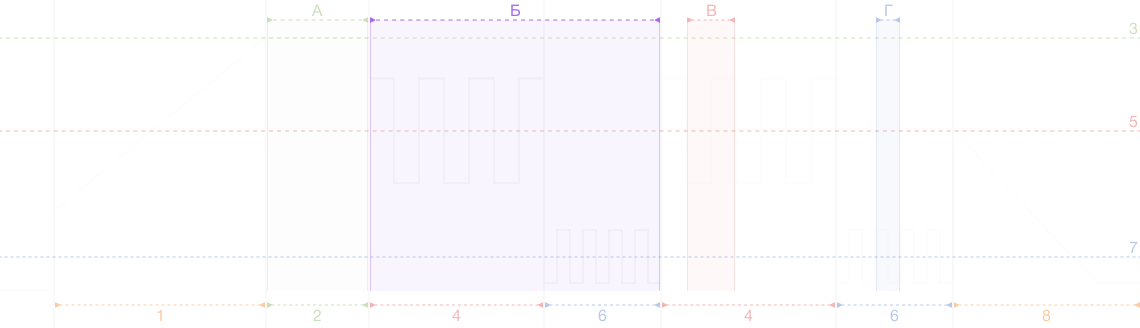
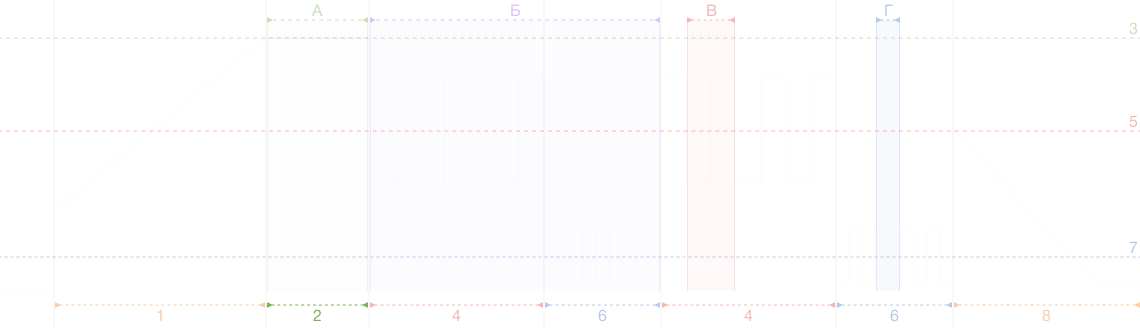
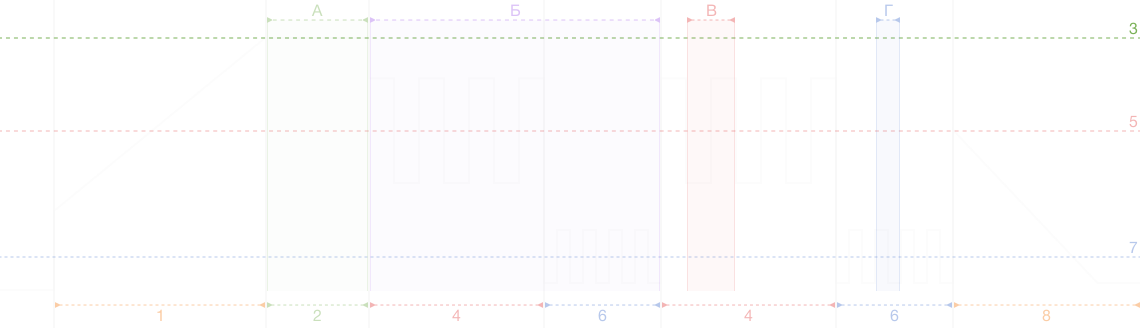
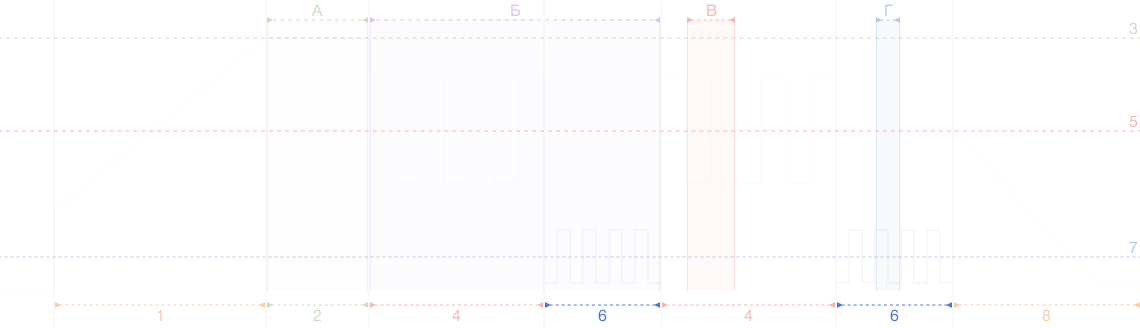
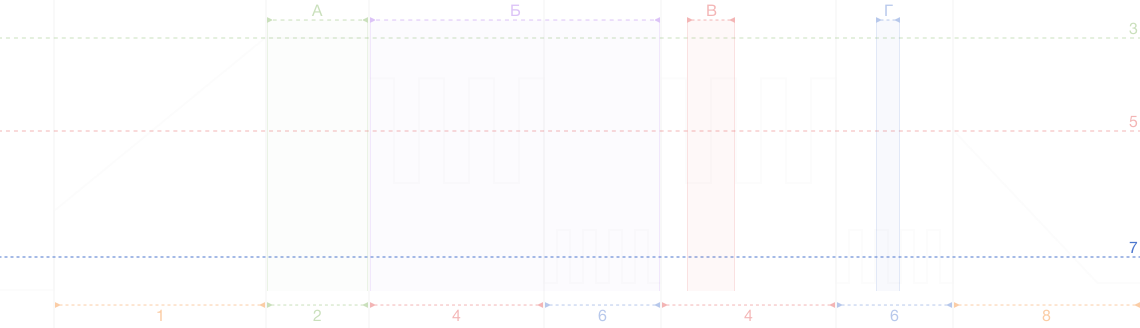
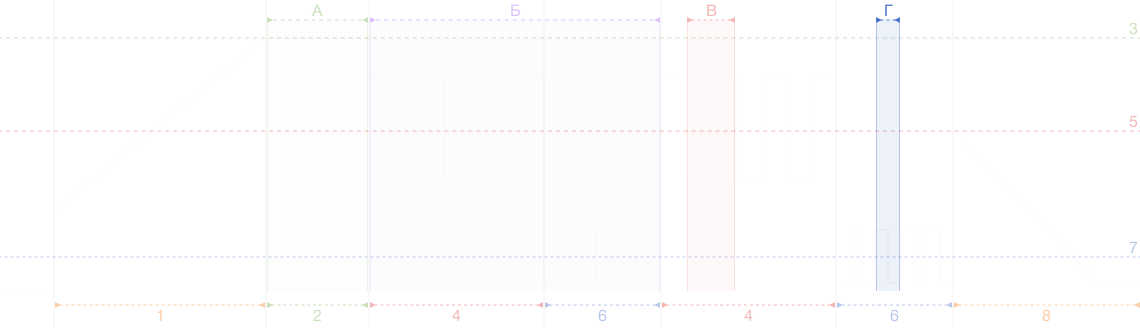
Реализована импульсная TIG DC сварка, имеющая как низкочастотную (от 5 до 300 Гц), так и высокочастотную модуляцию сварочного тока (15 000 Гц). Первая применяется для формирования сварного соединения, а вторая — для стабилизации и концентрации дуги.
Возможно применение двух высокочастотных (1000–15 000 Гц) режимов сварки, которые требуются для раздельного плавления присадочного материала и укладки расплавленного присадочного металла в шов.
Для плавления электродного материала, особенно при сварке тонких листов металла, требуется больше энергии и более стабильная дуга, т.к. подачу присадочного материала выполняет рука сварщика, допускающая неточное позиционирование электрода.
Это достигается высокочастотной модуляцией с высоким уровнем среднего тока основного импульса. Точное укладывание расплавленного металла удобно производить узкой концентрированной дугой, которая получается применением более высокой частоты импульсной сварки (до 15 000 Гц) и низким уровнем среднего тока дополнительных импульсов.


импул. режимов

сварочной ванны

сварочной ванны

сварочной ванны


импульса

импульса


импульса

импульса
Режим Tig Acdc Mix
Простая сварка алюминия даже в сложных ситуациях.
Функция представляет собой последовательное чередование переменного сварочного тока (AC) с постоянным сварочным током (DC). Режим двойной дуги снижает избыточную составляющую AC в электрической дуге до необходимого минимума, таким образом, сниженное поступление тепла обеспечивает сварщику более полный контроль за состоянием сварочной ванны. Это особенно важно при выполнении сварки в труднодоступных местах, при сварке на кромках заготовки или при сварке листов алюминия или сплавов алюминия, имеющих разную толщину. Благодаря этому режиму снижается нагрузка на вольфрамовый электрод.
Преимущества
- Более высокая стойкость к образованию пор благодаря лучшей дегазации сварочной ванны
- Облегчается сварка шва с принудительным формированием
- В фазе постоянного тока сварочная ванна немного остывает, и таким образом ее легче контролировать
- Возможность выполнения сварочных соединений материалов с разной толщиной
- Значительное облегчение процесса сварки переменным током для неопытных пользователей
Регулировки в режимах:
DC, AC, AcDC Mix
Lorem ipsum dolor sit amet, consectetur adipiscing elit, sed do eiusmod tempor incididunt ut labore et dolore magna aliqua. Ut enim ad minim veniam, quis nostrud exercitation ullamco laboris nisi ut aliquip ex ea commodo consequat. Duis aute irure dolor in reprehenderit in voluptate velit esse cillum dolore eu fugiat nulla pariatur. Excepteur sint occaecat cupidatat non proident, sunt in culpa qui officia deserunt mollit anim id est laborum
Выбор режима импульсной сварки для: DC, AC, AcDC Mix
и менее глубокое проплавление
при сварке без импульсов или
на низкой частоте
и более глубокое проплавление
при сварке с импульсами
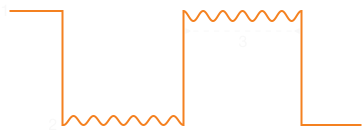
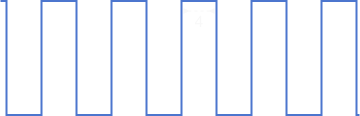
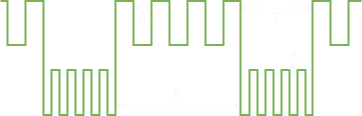
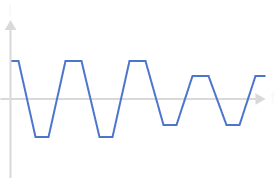
Выбор формы волны переменного тока: DC, AC, ACDC Mix
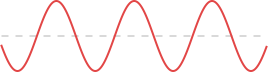
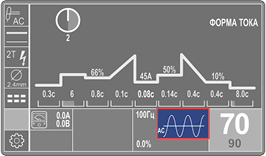
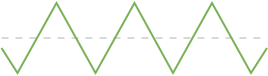
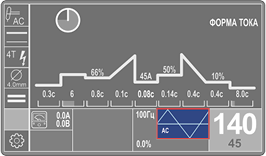
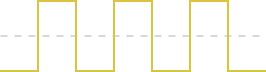
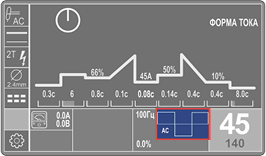
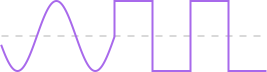
При низких токах (<180 А) автоматически устанавливается кривая в форме синусоиды.
При высоких токах (>180 А) используется кривая в форме прямоугольника.
Выбор частоты: DC, AC, ACDC Mix
частоты переменного тока:
Высокая частота сварочной дуги переменного тока при низких сварочных токах применяется для фокусировки сварочной дуги, а также для надежного захвата корня шва, к примеру, при сварке угловых швов
на тонколистовом материале.
Благодаря низкой частоте переменного тока снижается токовая нагрузка на электроды при высоких сварочных токах. Это достигается за счет автоматической синхронизации частоты пульсации к фактической величине сварочного тока – при сварке на малых токах используется наибольшая частота, а при сварке на больших токах – наименьшая.
Данная функция значительно облегчает работу сварщика, поскольку ему нет необходимости подстраивать частоту пульсации в зависимости от выполняемой работы.